عندما يواجه معالج اللفائف شكوى من الاستواء، تُستخدم أحيانًا كلمتا آلة التسوية وآلة التقويم وكأنهما بنفس المعنى. وقد يخلق هذا الاختصار في قرار الشراء انحرافًا مكلفًا. فالاختيار الصحيح يؤثر في موثوقية الخط أثناء تغذية المعدات اللاحقة، وفي أداء الشريط المعالج في المراحل التالية، وفي حجم إعادة المعالجة أو الفرز الذي يمكن تجنبه والذي سيتحمله مركز الخدمة.
تستخدم الآلتان الثني المضبوط عبر الأسطوانات، لكن وظيفتيهما التقنيتين المتوقعتين قد تختلفان. ويجب أن ينطلق المشتري من حالة الخامة والمخرج المطلوب لا من اسم آلة مألوف. يشرح هذا الدليل العملي الفرق والأسئلة الرئيسية في مرحلة التحديد وكيف يندرج الاختيار في خط معالجة لفائف متكامل.
الأسماء تتداخل، لكن التكنولوجيا أولًا
مصطلحات الآلات ليست موحدة تمامًا في القطاع. فقد يسمّي مورّد وحدة تسوية مدمجة «آلة تسوية»؛ بينما يصف آخر تكوينًا أكبر بأنه وحدة تسوية أو تقويم. لذلك فالاسم وحده ليس مواصفة فنية.
ونقطة البداية المفيدة هي تحديد العيب أو الخطر التقني. هل توجد في لفافة المدخل تقوسات طولية؟ وهل ينحرف الشريط أو يتقوس عرضيًا أو يتصرف بشكل غير متسق وهو في طريقه إلى المقص أو المكبس أو محطة اللحام أو اللفّاف؟ وهل يحتاج المعالج إلى لوح مسطح بشكل واضح للتكديس أو التصنيع أو مرحلة لاحقة دقيقة؟ فتموّج الحواف والتواء المركز والأضرار الموضعية والإجهادات المتبقية وحالة السطح وتباين الخامة؛ كل منها قد يشير إلى مستوى مختلف من التحكم التقني.
لا يجب أن تستهدف أي وحدة تسوية أسطوانية حل كل حالة مدخل. فيجب تقييم فئة الخامة ونطاق السماكة وعرض الشريط وخصائص الخضوع ووزن اللفافة وحساسية السطح والاستواء المستهدف معًا. وبالنسبة للتطبيقات الصعبة يجب دائمًا التحقق من الحل النهائي بهندسة خاصة بالمشروع.
متى تُختار آلة التسوية عادة
تُختار آلة التسوية عادة عندما يكون المتطلب الرئيسي تقليل تقوس اللفافة أو تحسين دخول الشريط إلى المرحلة التالية من الخط. فبثني الشريط بشكل متكرر في اتجاهات متعاكسة، يمكن أن تساعد في جعل الخامة أكثر استقرارًا في التغذية أو التوجيه أو القطع أو اللف. والهدف عادة مسار شريط أكثر موثوقية وليس أصرم نتيجة استواء ممكنة للوح.
متى يكون لآلة التسوية معنى اقتصادي
قد تكون وحدة التسوية خيارًا معقولًا عندما تكون خامة المدخل متجانسة نسبيًا وتكون الحاجة الأساسية للعملية اللاحقة هي تغذية مستقرة. أمثلة: وحدة مدخل قبل عملية أخرى، أو خط يبقى فيه المنتج بشكل شريط، أو تطبيق تكون فيه درجة الاستواء التي يطلبها العميل متوسطة. كما يمكن أن تكون جزءًا عمليًا من مخطط تغذية لفافة أوسع عندما يكون فريق التقنية قد حدد مسبقًا الشكل المتبقي المقبول.
هذا لا يعني أن آلة التسوية هي الإجابة «الأساسية» لكل لفافة. فالفئات عالية المتانة والأشرطة العريضة ومتطلبات السطح الصارمة وتباين حالة لفافة المدخل قد تغيّر الحساب. ويجب أن يسأل المشتري عن العيب المتوقع أن تُسوّيه المعدة وكيف سيُقاس الناتج بعد المرحلة التالية — لا عن تسمية الآلة بأنها آلة تسوية أم لا.
ماذا تتحكم فيه آلة التقويم
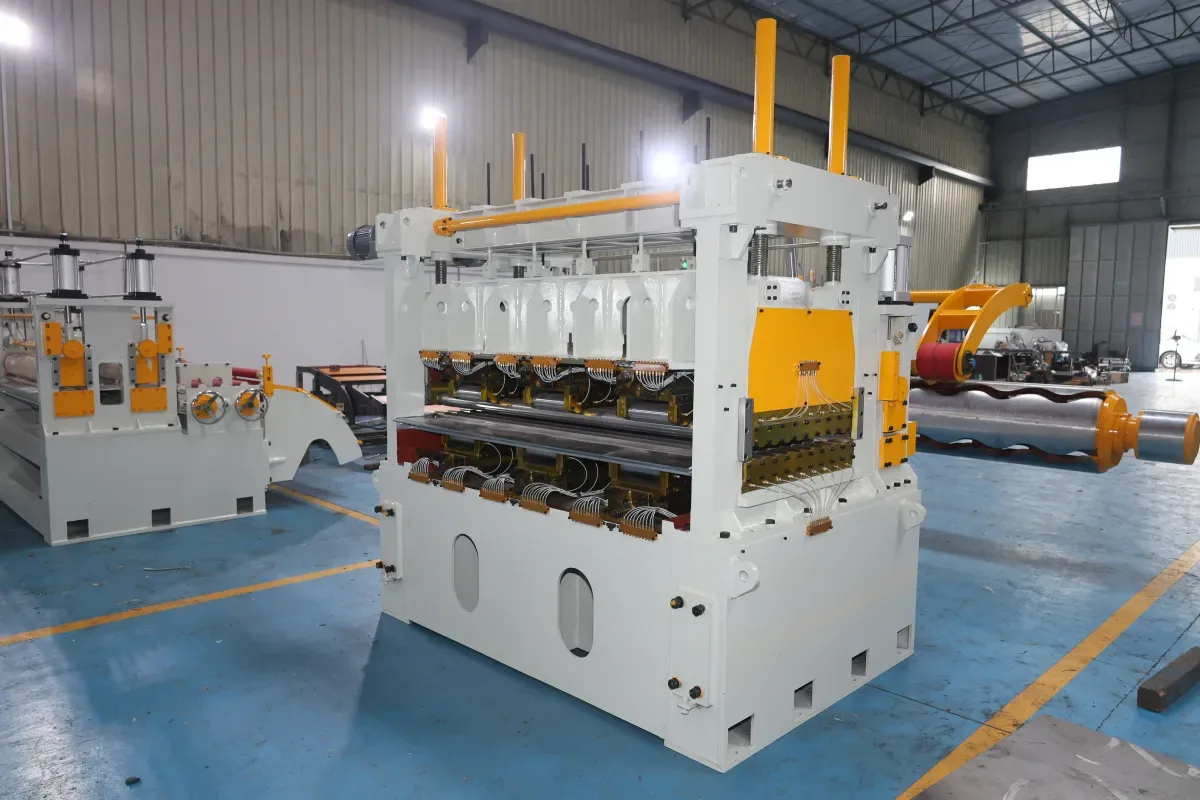
تُختار آلة التقويم عادة عندما يطلب الخط تحكمًا أكثر وعيًا في شكل الشريط ودرجة الاستواء. فيُصمَّم تموضع الأسطوانات واستراتيجية الدعم ونطاق الضبط وطريقة التحكم حول خلق تشوه مضبوط عبر الشريط بأكمله. والهدف إدارة الإجهادات المتبقية بفعالية أكبر؛ لتؤدي الخامة المعالجة بشكل أكثر اتساقًا في الأعمال اللاحقة.
وآلة التقويم 4HI مثال على وحدة التقويم الأسطوانية. ويجب التحقق لكل مشروع من تموضع الأسطوانات الدقيق وتصميم الدعم ونطاق الخامة القابل للتطبيق وتوقع الاستواء النهائي.
المستوي ليس كالذي يبدو مستويًا للعين
قد يبدو الشريط مستويًا طوليًا، لكنه قد يحمل مشكلات شكل تظهر بعد القطع أو التكديس أو قطع الفراغات أو التشكيل أو اللحام. وقد يستلقي اللوح مستويًا نسبيًا في نقطة ما، لكنه قد يتفاعل بشكل مختلف عندما تحرر المرحلة التالية الإجهادات المتبقية. لذلك فمن يريد استواءً موثوقًا يجب أن يحدد الحالة النهائية للشريط أو اللوح لا المظهر عند مخرج الآلة.
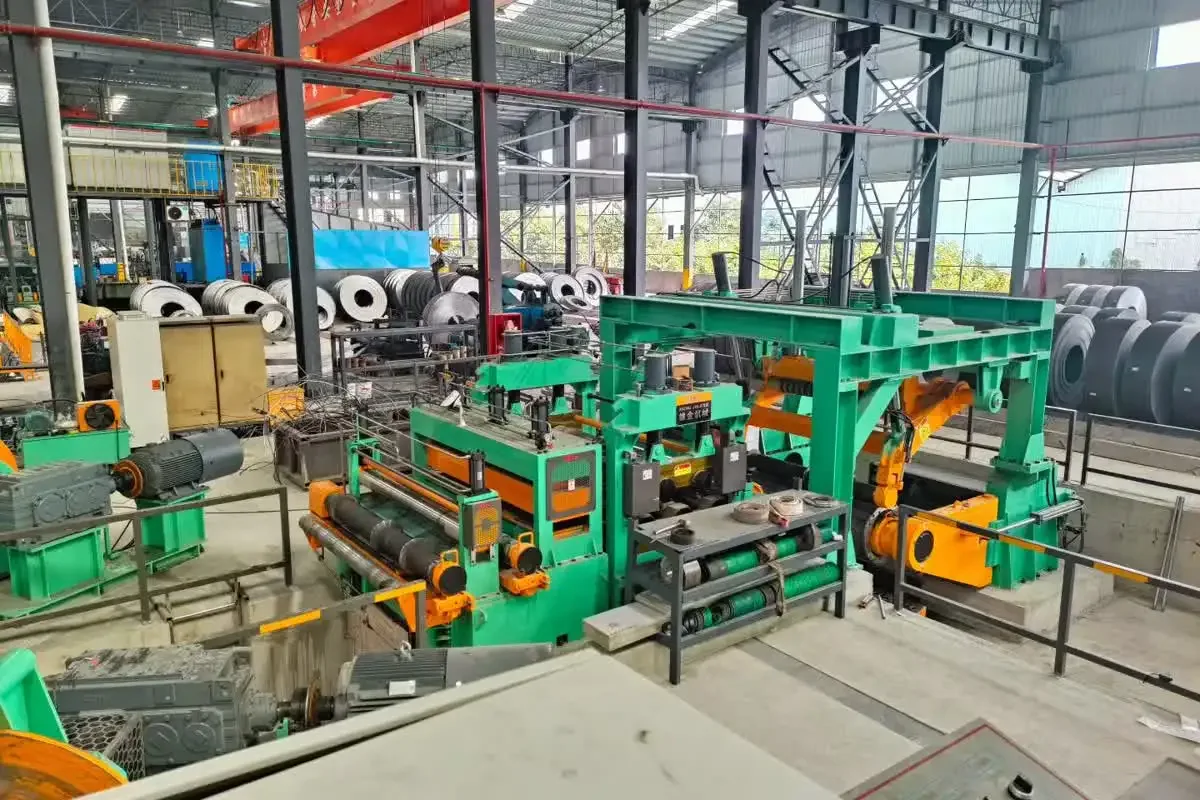
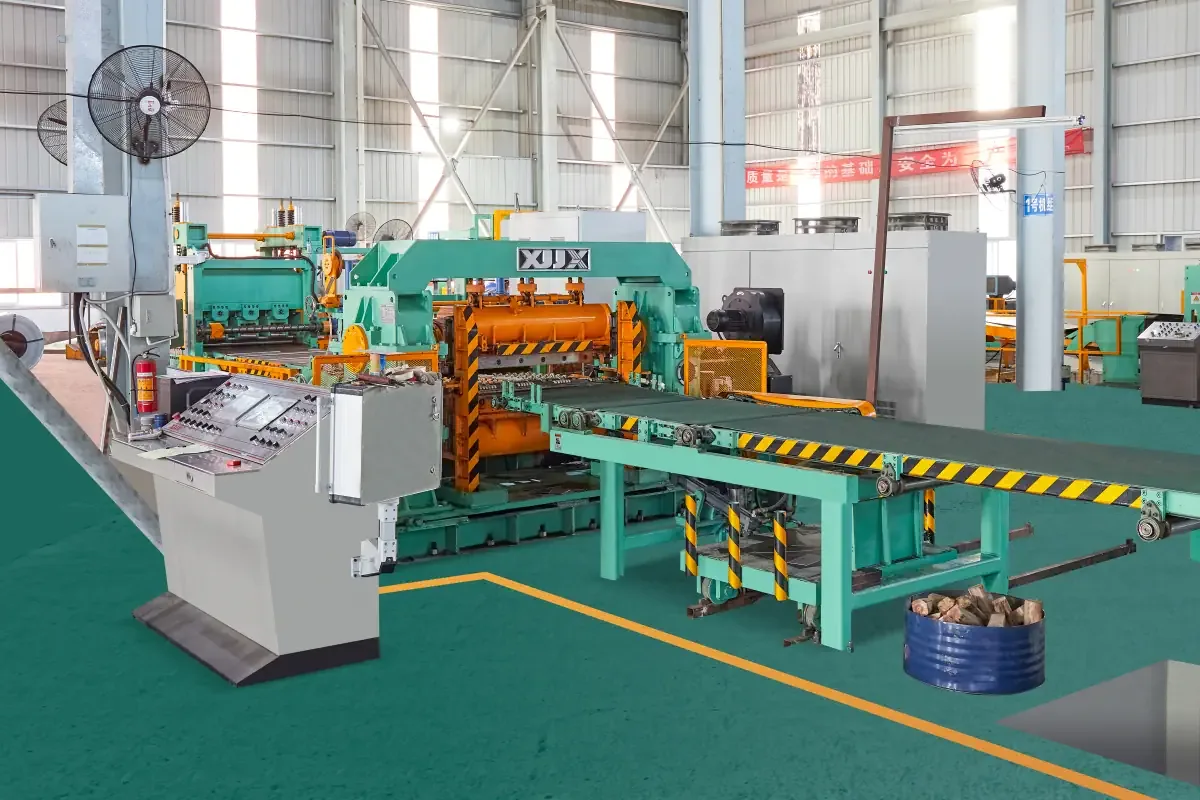
يكتسب متطلب التقويم أهمية خاصة عندما تُقطع الخامة إلى ألواح أو تغذي مراحل تصنيع أو تمر عبر معدات تطلب مدخلًا مستقرًا وقابلًا للتكرار. وفي خط القص الطولي يجب تقييم وحدة التقويم مع التحكم في المدخل وطريقة القطع والتفريغ والتكديس. ويعتمد التكوين الصحيح على المسار التقني بأكمله لا على آلة معزولة.
قارن المسار التقني اللاحق لا وحدة الأسطوانات
بالنسبة لمعالج اللفائف، يجب ربط الاختيار بين آلة التقويم وآلة التسوية مباشرة بالقيمة المخلوقة بعد وحدة التسوية. فخط ينتج أشرطة لإعادة اللف وخط ينتج ألواحًا للتكديس المضبوط لهما أولويات مختلفة. والعميل الذي يغذي مكبسًا أو نظام ليزر أو مرحلة تصنيع قد تكون لديه تفاوتات شكل متبقٍ مختلفة عن عميل ألواح المخزون القياسية.
فمثلًا، يجب تقييم خط القص الطولي المتكامل 1850 لفولاذ السيارات والفولاذ المجلفن كنظام: حالة لفافة المدخل ومتطلب التقويم وجودة القطع ومناولة اللوح النهائي والاستخدام اللاحق للعميل يجب مناقشتها معًا. وبالمثل، يتطلب خط المقص الطائر عالي السرعة من طراز 1650 اتساق وحدتي التسوية والتغذية مع طريقة الإنتاج المختارة — بدل النظر إلى المقص كعملية شراء معزولة.
هذه النظرة الشمولية تمنع أيضًا مشكلة عروض شائعة: تحديد آلة حسب السماكة الاسمية فقط. فالسماكة مهمة، لكنها لا تحدد المتانة ولا العرض ولا حالة السطح ولا هندسة اللفافة ولا توقع الجودة النهائية. وقد تتطلب لفافتان بنفس السماكة الاسمية مناولة مختلفة جدًا.
ستة أسئلة للمشتري تحسّن اختيار المعدة
- ما الخامة التي ستُعالَج؟ حدد عائلة الفئة والحالة وخصائص المتانة التقريبية ونطاق السماكة والعرض وحساسية السطح.
- كيف حال لفافة المدخل؟ صِف تقوس اللفافة والتقوس العرضي وتموّج الحواف والتواء المركز والأضرار الموضعية وتكرار هذه الحالات.
- ما النتيجة النهائية المطلوبة؟ حدد هل الهدف تغذية مستقرة أم تقوس لفافة أقل أم درجة استواء أفضل للوح أم تكديس مضبوط أم متطلب تصنيع في مرحلة لاحقة.
- ماذا يحدث بعد التسوية؟ حدد هل سيُقطع الشريط أم يُعاد لفّه أم يُقطع بالمقاس أم يُلحم أم تُقطع فراغاته أم يُشكَّل أم يُورَّد كألواح.
- كيف سيُتحقق من الجودة؟ اتفق على طريقة قبول عملية. فالفحص البصري ومعايير الاستواء والأداء في المرحلة التالية ليست متكافئة دائمًا.
- كم يتغير الإنتاج؟ الخط الذي يعالج الخامات والعروض والطلبات بالتناوب يستفيد من انضباط ضبط واضح ووصفات قابلة للتكرار.
تمنح هذه الأسئلة مُصنّع المعدات المعلومات اللازمة لاقتراح مفهوم الخط الصحيح، وتساعد المشتري على مقارنة العروض حسب التغطية التقنية لا حسب اسم الآلة البارزة فقط.
تصميم الخط والتحكم يؤثران في النتيجة
لا تعمل آلة التقويم أو التسوية وحدها. فمواصفات فكّاك اللفافة وتوجيه المدخل وشد الشريط وأسطوانات الضغط والتحكم في الحلقة والتشحيم أو حماية السطح وتوقيت القطع والنقل عند المخرج؛ قد تؤثر في كيفية تحرك الخامة ومظهر المنتج النهائي. فسوء المحاذاة أو الشد غير المستقر قد يُضعف وحدة تسوية مختارة جيدًا، وعلى العكس قد يجعل الخط المتوازن الضبطات أكثر قابلية للتكرار ويبسّط قرارات المشغل.
التحكم مهم لأن الإنتاج نادرًا ما يكون لفافة ثابتة واحدة. فمع عائلات الخامات المتكررة، قد تساعد ضبطات الوصفات والتغذية الراجعة الواضحة المشغل على العودة إلى الضبطات المعروفة باتساق أكبر. ولهذا تستحق أتمتة معالجة اللفائف الاهتمام إلى جانب سرعة الخط: فالأتمتة المفيدة تدعم انضباط الضبط وقابلية ملاحظة العملية وتتبع الجودة إلى جانب سرعة المخرج.
لا يجب النظر إلى الأتمتة كبديل لتصميم ميكانيكي سليم للعملية. فالخطوة الأولى هي تحديد الخامة وأهداف الجودة والمسار التقني اللاحق بوضوح. وعندما يتضح ذلك يمكن تحديد مفهوم التحكم بما يجعل العملية المختارة أكثر قابلية للتكرار.
النهج العملي لعملاء XIONGJIN MACHINERY
عند مناقشة خط جديد مع XIONGJIN MACHINERY، يمكن للمشتري تسريع المراجعة الفنية بتقديم قائمة خامات تمثيلية ومشكلات شكل العينة والعمليات اللاحقة المتوقعة وتعريف عملي لجودة المنتج النهائي. فهذا يسهّل تقرير ما إذا كان التطبيق يحتاج وظيفة تسوية مدمجة أم وحدة تقويم أكمل أم مخطط خط مختلف.
والمفتاح هو عدم افتراض أن كل لفافة أو كل استخدام نهائي يتطلب نفس المعدة. فالاختيار السليم تقنيًا يوازن خصائص الخامة ومتطلبات المنتج والكفاءة والوصول للصيانة والقيمة التجارية للمخرج الأفضل. ويجب التحقق من التكوين الدقيق ونطاق السماكة القابل للتطبيق وتوقعات الأداء حسب خامة العميل وظروفه التقنية الحقيقية.
خلاصة
آلة التقويم أم آلة التسوية قرار تقني في النهاية. فقد تكون آلة التسوية إجابة فعالة عندما يكون الهدف تغذية مستقرة وتقوس لفافة أقل. أما آلة التقويم فعادة الخيار الأنسب عندما تكون درجة شكل الشريط واستواء اللوح في قلب قيمة المرحلة التالية. والمعالج الذي يحدد حالة لفافة المدخل وهدف الجودة النهائية ومسار الخط بأكمله قبل طلب العرض؛ يمنح مورّد المعدات أفضل أساس لحل فعال ومعقول تجاريًا.