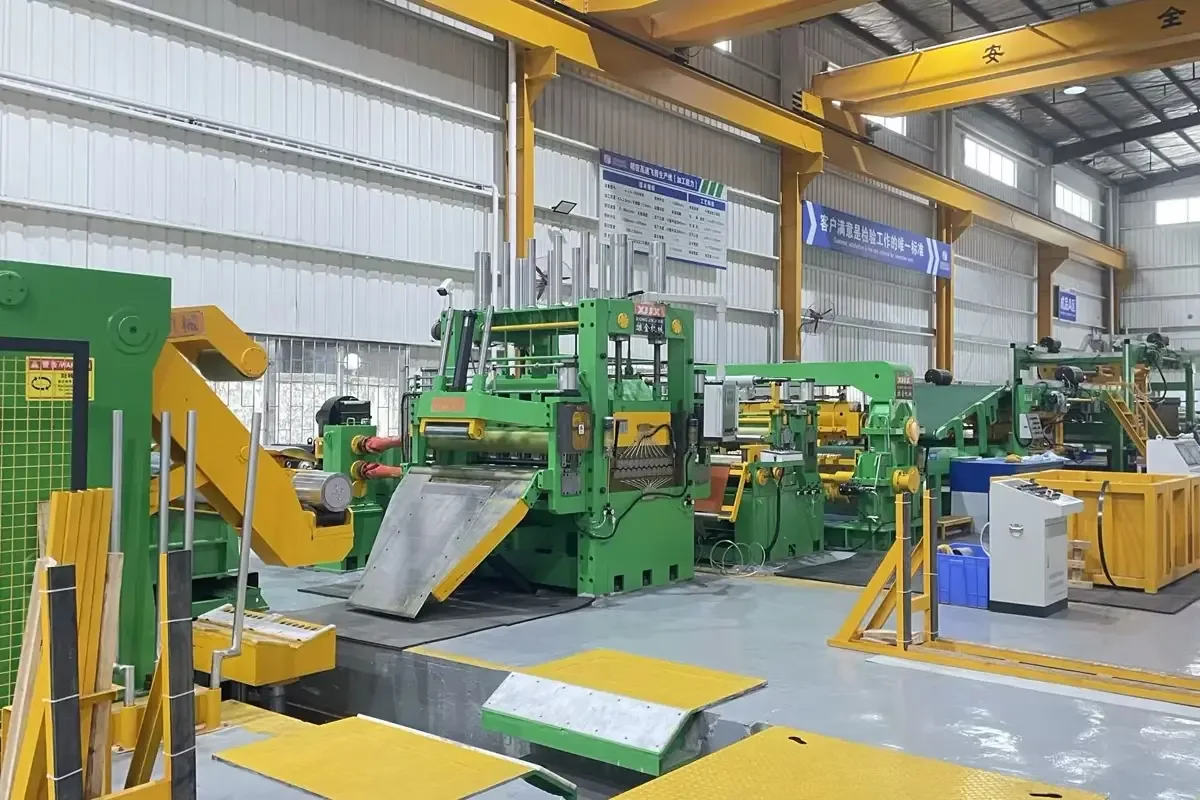
بالنسبة لمركز خدمة فولاذ حديث، لم تعد الأتمتة وسيلة لتسريع خط معالجة اللفائف. والسؤال الأهم هو: هل يستطيع الخط تكرار ضبط مُتحقق منه، والحفاظ على جودة الشريط، وإرشاد المشغل في تغييرات المنتج، وتخزين معلومات المعالجة التي يتوقعها العملاء بشكل متزايد؟ فالخط السريع دون انضباط ضبط قد يولّد هدرًا وإعادة معالجة ومخاطر أكثر من القيمة.
من منظور مُصنّع معدات معالجة اللفائف، تربط أفضل استراتيجية أتمتة بين التصميم الميكانيكي والتحكم في المحركات والحساسات وإرشاد المشغل وسجلات الإنتاج. وتعتمد الوظائف الملموسة على الخامة والعرض والسماكة ووزن اللفافة وبرنامج القطع ومتطلبات المرحلة التالية. ويجب التحقق من حدود التطبيق هذه في مرحلة الهندسة؛ ولا يجوز افتراضها أبدًا من حزمة أتمتة عامة.
لماذا تُعد الأتمتة اليوم قرار تحكم في العملية
تعمل مراكز الخدمة والمعالجون حسب الطلب عادة مع عدة فئات فولاذ وعروض وأحجام طلبات في نفس الأسبوع. فقد ينتقل خط التقطيع الطولي من لفافة مدرفلة على الساخن عريضة إلى طلب فولاذ مقاوم للصدأ أو معدن غير حديدي أضيق. وقد ينتقل خط القص الطولي من طلب إنتاج قياسي إلى دفعة قصيرة بمتطلبات استواء أو طول أصرّ. ويخلق كل تغيير فرصًا للضبط الخاطئ والحركات غير الضرورية والضبطات غير الآمنة والقطع الأولى غير المتجانسة.
تخلق الأتمتة قيمة عندما تتحكم في التباين عند نقاط القرار هذه. فيجب أن تساعد المشغل على تحميل العمل الصحيح والتحقق من الخامة الصحيحة وضبط الخط بأمان وملاحظة خروج العملية عن النطاق المتوقع. وبعبارة أخرى، يجب أن تسهّل الأتمتة تكرار العملية الصحيحة.
1. ضبط الوصفات يجب أن يقلل التباين
الوصفة المفيدة ليست مجرد قيمة سرعة مسجلة. فقد تشمل حسب الخط: فئة الخامة والسماكة والعرض الاسميين وبرنامج القطع المستهدف وتموضع السكاكين ومعلومات الفواصل وموضع توجيه المدخل وضبط المسار ومعاملات مرجع الشد ومعاملات اللفّاف وضبط آلة التقويم وتوقيتات القطع. ويجب أن تعطي الوصفة نقطة بداية مضبوطة مع السماح بالتعديلات الفنية المصرّح بها حسب الخصائص الحقيقية للخامة.
فانضباط الوصفات في تقطيع الصاج قد يقلل أخطاء تحضير السكاكين والفواصل، وفي التقويم والقص الطولي قد يساعد على تنسيق معاملات مرجع خلوص الأسطوانات ومعايرة التغذية والتحكم في الحلقة وتسلسل القطع. ويجب أن تُظهر الوصفة أيضًا سجل التغييرات وتحدد الضبطات التي تتطلب اعتمادًا قبل التشغيل. وهذا مهم بشكل خاص عندما يعالج المشتري خامات بخصائص مختلفة حتى بنفس السماكة الاسمية.
2. يجب أن تحمي الحساسات العملية لا أن تجمع البيانات فقط
تكون الأتمتة مفيدة عندما تقود إشارات الحساسات إلى قرارات. فقطر اللفافة وموضع الشريط وسرعة الخط وأحمال المحركات وارتفاع الحلقة واستجابة الشد وسلوك ذيل اللفافة؛ قد تساعد نظام التحكم على كشف الظروف الشاذة. وقد تساعد إشارة توجيه الحواف في الحفاظ على محاذاة الشريط، وقد تدعم إشارات الحمل والموضع حركات أكثر أمانًا لعربة اللفافة وأسطوانات الضغط والموجهات ومعدات المناولة الأخرى.
والسؤال العملي ليس كم حساسًا يملك الخط، بل هل يستخدمها النظام لإنتاج إنذارات واضحة وأقفال وإيقافات مضبوطة ومعلومات تشخيصية. فيجب أن يتمكن المشغل من فهم ما حدث وما الذي سيتحقق منه تاليًا. والواجهة المصممة جيدًا تميّز مشكلة الخامة عن مشكلة الضبط وعن المشكلة الميكانيكية وعن التوقف المتعلق بالسلامة.
3. يجب أن تشمل مراقبة الجودة سلوك الشريط
سرعة الخط جزء واحد فقط من الكفاءة. فيجب أن يعطي خط معالجة اللفائف أيضًا منتجًا صالحًا للاستخدام. وحسب التطبيق قد يشمل نطاق الجودة: رايش القطع وحالة الحواف والتقوس والتلسكوبية وإحكام اللف وحماية السطح ودرجة الاستواء وطول القطع والتجانس في التكديس أو التغليف.
لذلك يجب أن تنسّق الأتمتة السرعة والشد والتوجيه والتسارع والتباطؤ والتوقفات بدل تحسين قيمة واحدة. فقد يكون الشريط الرفيع حساسًا لاستقرار الشد وتوجيه الحواف، وقد تطلب الخامة الأثقل أو الأعلى متانة المزيد من عزم المحركات وصلابة الآلة والفرامل ودعم الخامة. وعندما تكون المشكلة تقوسًا عرضيًا (crossbow) أو تموّج حواف (edge wave) أو التواء مركزي (center buckle)، قد تتطلب آلة التقويم نهجًا مختلفًا عن آلة التسوية. وتبقى السعة الدقيقة للسماكة والفئة والسرعة والدقة موضوع تحقق في تصميم خاص بالخط.
لذلك يجب أن يسأل المشتري كيف يربط نظام التحكم ضبطات العملية بعمليات تحقق جودة قابلة للقياس. فحتى لو بقي الفحص يدويًا جزئيًا، يجب أن يسهّل سجل الإنتاج ربط العيب بدفعة خامة أو إصدار وصفة أو تغيير ضبط أو قرار مشغل.
4. التغيير الأكثر أمانًا مكسب كفاءة
يجب أن تقلل أتمتة التغيير التعرض لأعمال المناولة التي يمكن تجنبها. والوظائف المفيدة: تحميل اللفافة الموجّه والتوسيط التلقائي والتغذية المضبوطة وضبط التوجيه الآلي وتموضع المسار حسب الوصفة ومنطق الحالة الآمنة الواضح. وهذه الوظائف لا تلغي الحاجة إلى مشغل مدرّب؛ بل تساعده على تنفيذ نفس التسلسل باتساق والابتعاد عن نقاط الانحشار غير الضرورية أو المعدات المتحركة.
ويجب تصميم السلامة والكفاءة معًا. فنظام التحكم الذي يُجبر المشغل على تجاهل الإنذارات أو تكرار خطوات التموضع اليدوية يخسر الفائدتين. والنهج الأفضل يجمع المناطق المحمية ومعلومات الحالة المرئية ومنطق التفعيل والتحكم اليدوي النبضي (jog) حيثما يناسب وإجراء استرداد يشرح كيفية المتابعة بعد التوقف.
5. التتبع يحوّل بيانات المعالجة إلى قيمة للعميل
بالنسبة لكثير من مراكز الخدمة، المخرج المفيد ليس اللفافة المقطوعة أو الفراغ المقطوع وحده؛ بل الثقة بأن الخامة عولجت حسب الطلب وأنه يمكن تعريفها لاحقًا. وقد يربط سجل التتبع العملي بين هوية لفافة المدخل ومعلومات الفئة أو الصبّة (heat) ورقم الطلب وإصدار الوصفة والمشغل والضبطات الرئيسية ونتائج الفحص وهوية لفافة المخرج أو الحزمة.
تدعم هذه المعلومات الطلبات المتكررة وتحليل السبب الجذري. فإذا أبلغ عميل عن مشكلة استواء أو لفّ، يمكن للمعالج فحص التاريخ الحقيقي للعمل بدل الاعتماد على الذاكرة. وإذا أُعيدت معالجة نفس الخامة فقد تكون الوصفة السابقة مرجعًا بدل اختصار غير مُتحقق منه. وقد يكون التكامل مع ERP أو نظام إدارة الإنتاج مناسبًا، لكن يجب أن يتناسب النطاق مع سير العمل الحقيقي للمعالج واحتياجات تخزين البيانات.
ما الذي يجب أن يسأله المشتري قبل تحديد الأتمتة
يجب أن يسأل المشتري هل يستطيع النظام المقترح تخزين وصفات العمل وإدارة أذونات التغيير ودعم الضبطات الفنية اليدوية وشرح الإنذارات وتسجيل فحوصات الجودة وتصدير بيانات الإنتاج. ويجب أن يسأل أيضًا كيف يعمل النظام عندما تختلف ظروف الخامة عن الوصفة الاسمية، وكيف يتعافى المشغل بعد التوقف، وأي الوظائف قياسية أو اختيارية أو تتطلب اعتماد التطبيق.
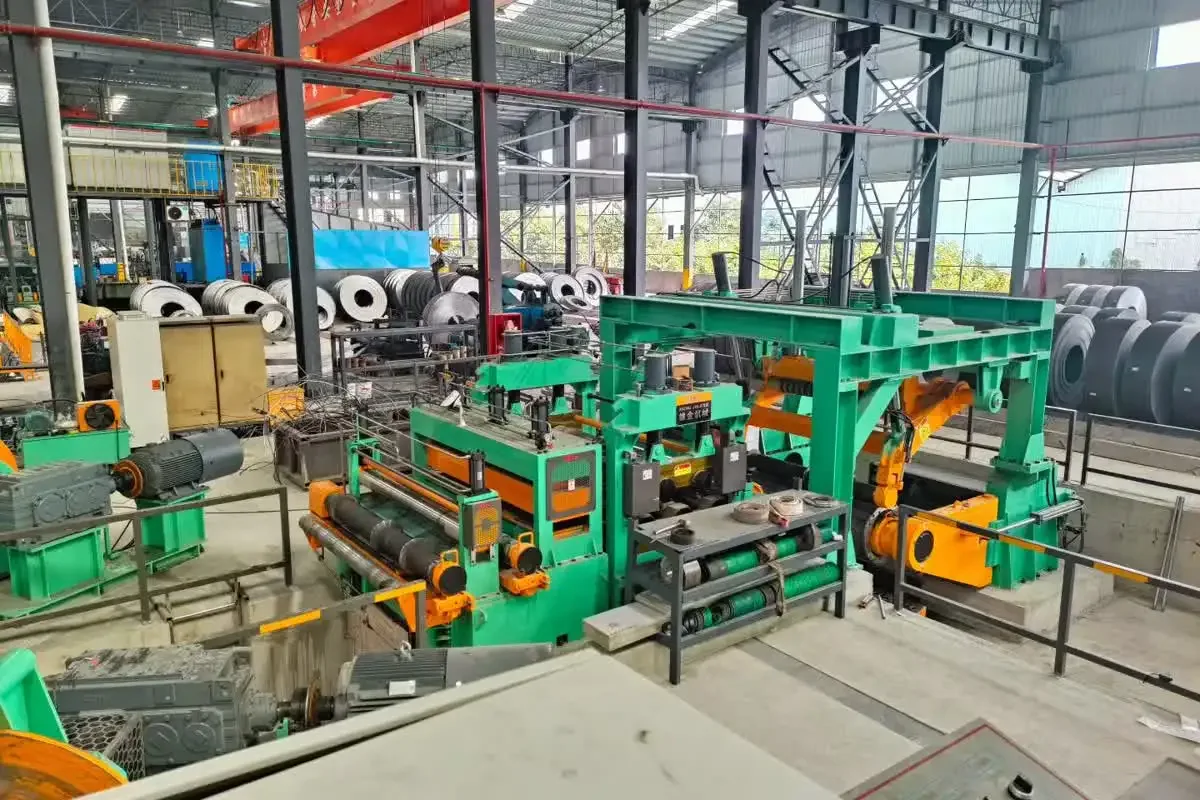
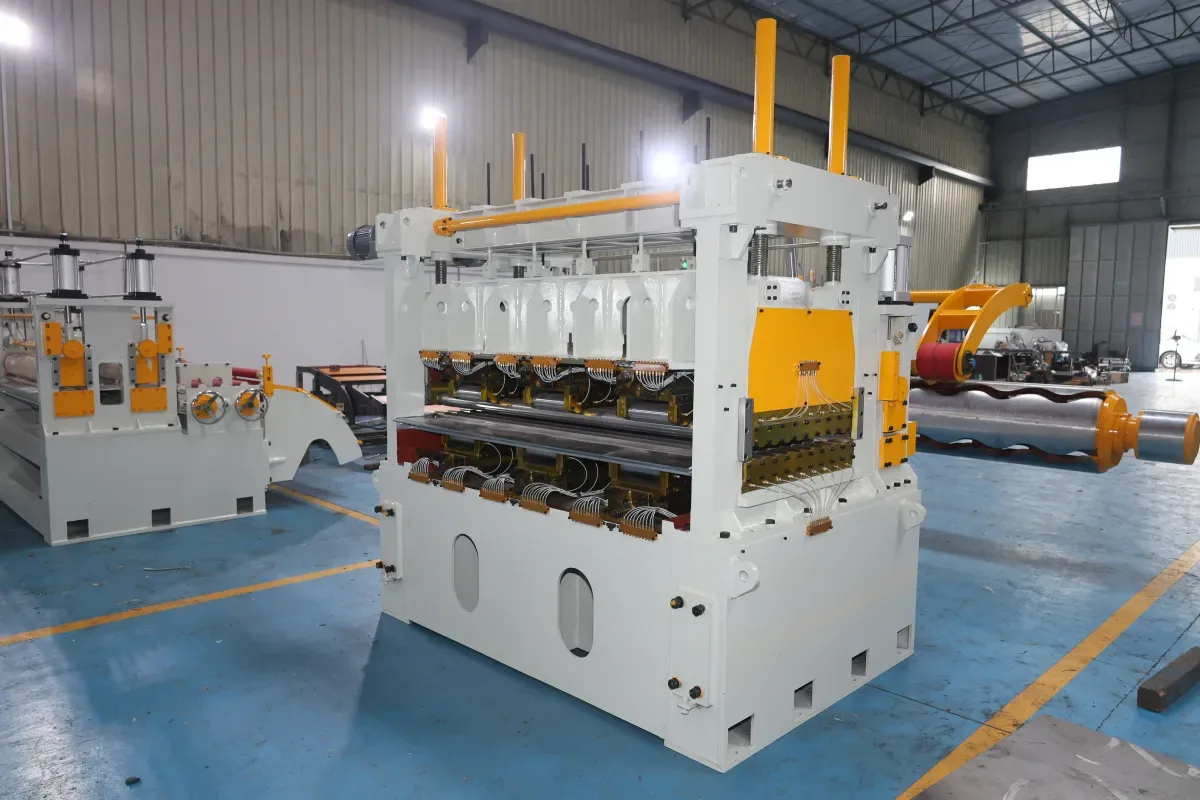
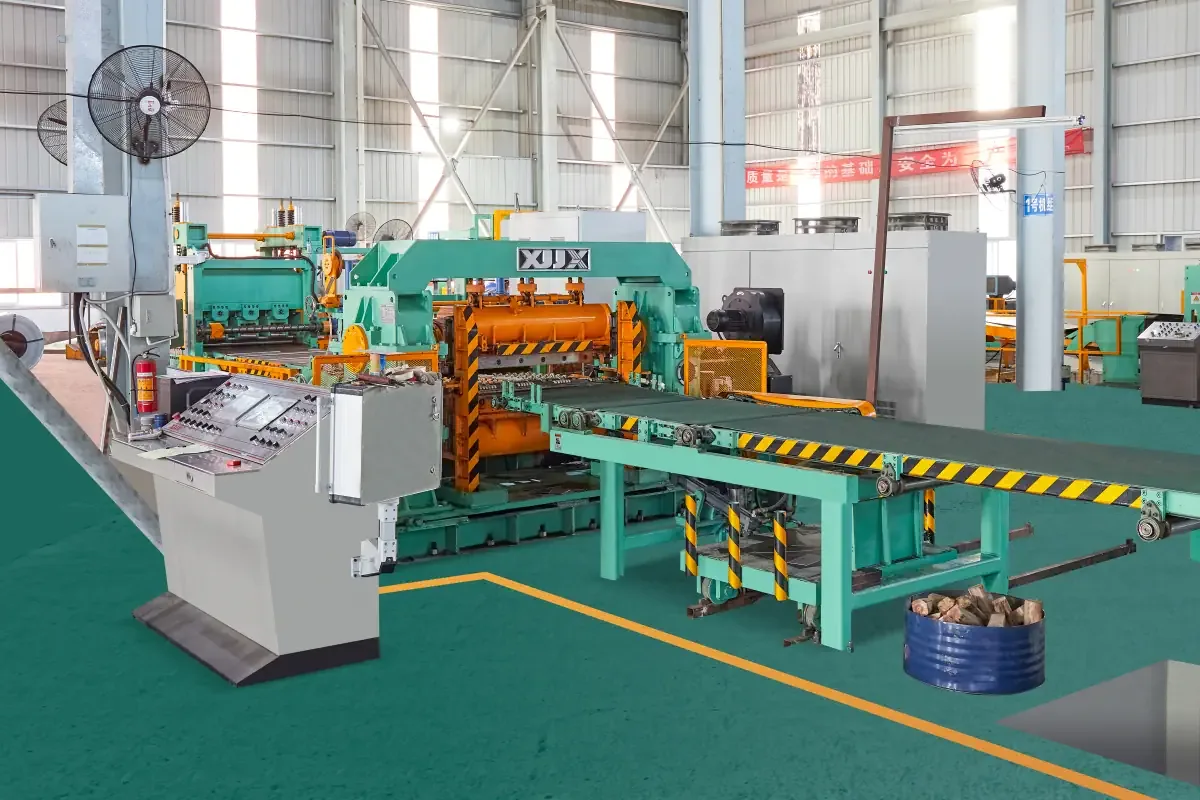
ومن المفيد أيضًا النظر إلى الخط بأكمله بدل خزانة التحكم وحدها. فمشاريع XIONGJIN المرجعية — خط تقطيع الصاج مزدوج رأس القطع بنظام الشد بالحزام وخط المقص الطائر 1650 وخط القص الطولي 1850 مم — تُظهر لماذا يجب ربط نقاشات الأتمتة بمخطط العملية والبنية الحقيقية للمنتج.
خلاصة
أقوى مشاريع أتمتة معالجة اللفائف لا تبدأ بوعود السرعة القصوى، بل بتعريف واضح لقابلية التكرار والسلامة والجودة وتدفق المعلومات. فالضبط بالوصفات والحساسات المفيدة والشد والتوجيه المستقرين والتغييرات الأكثر أمانًا وسجلات الإنتاج القابلة للتتبع؛ قد تسهّل تشغيل الخط وتحسينه.
بالنسبة لأي خط تقطيع صاج أو تقويم أو قص طولي جديد أو محسّن، تعتمد حزمة الأتمتة الصحيحة على نطاق خامة العميل وأهداف عمليته. ويجب أن يتحقق التقييم الفني المفصّل من القدرات القابلة للتطبيق قبل اختيار المعدات وتثبيت توقعات الأداء.