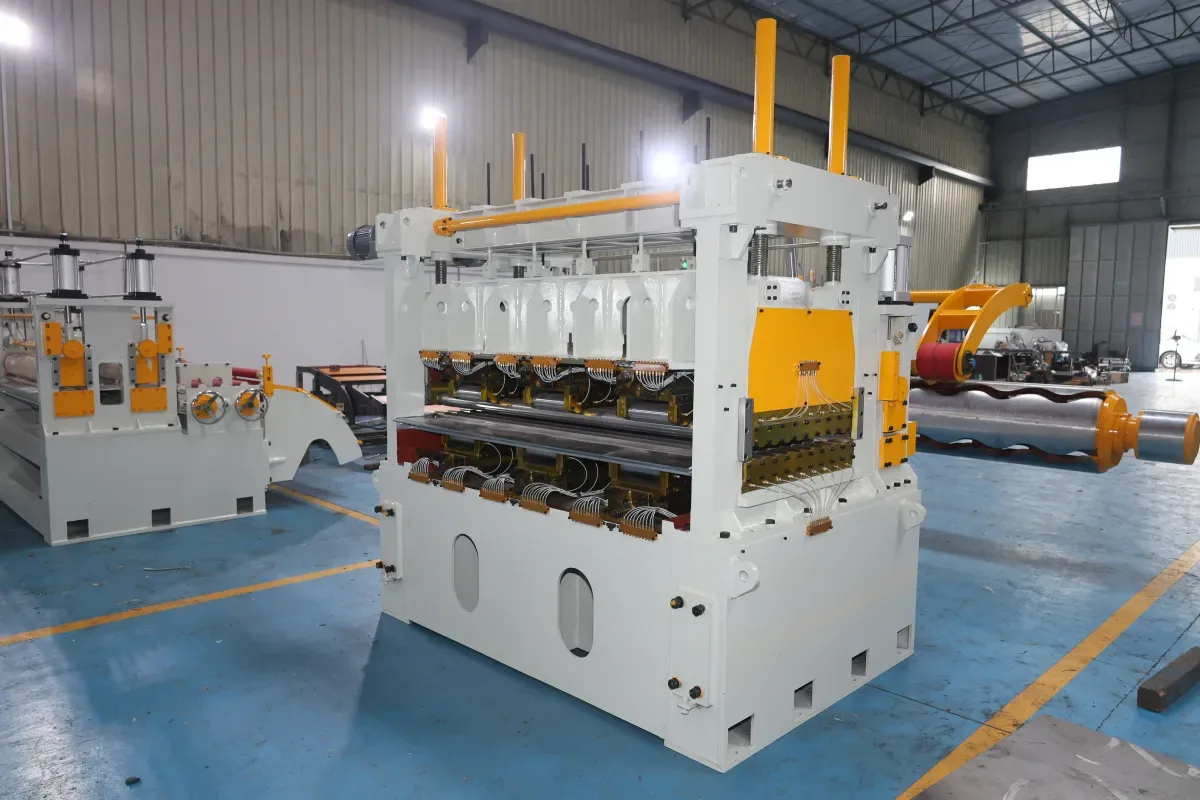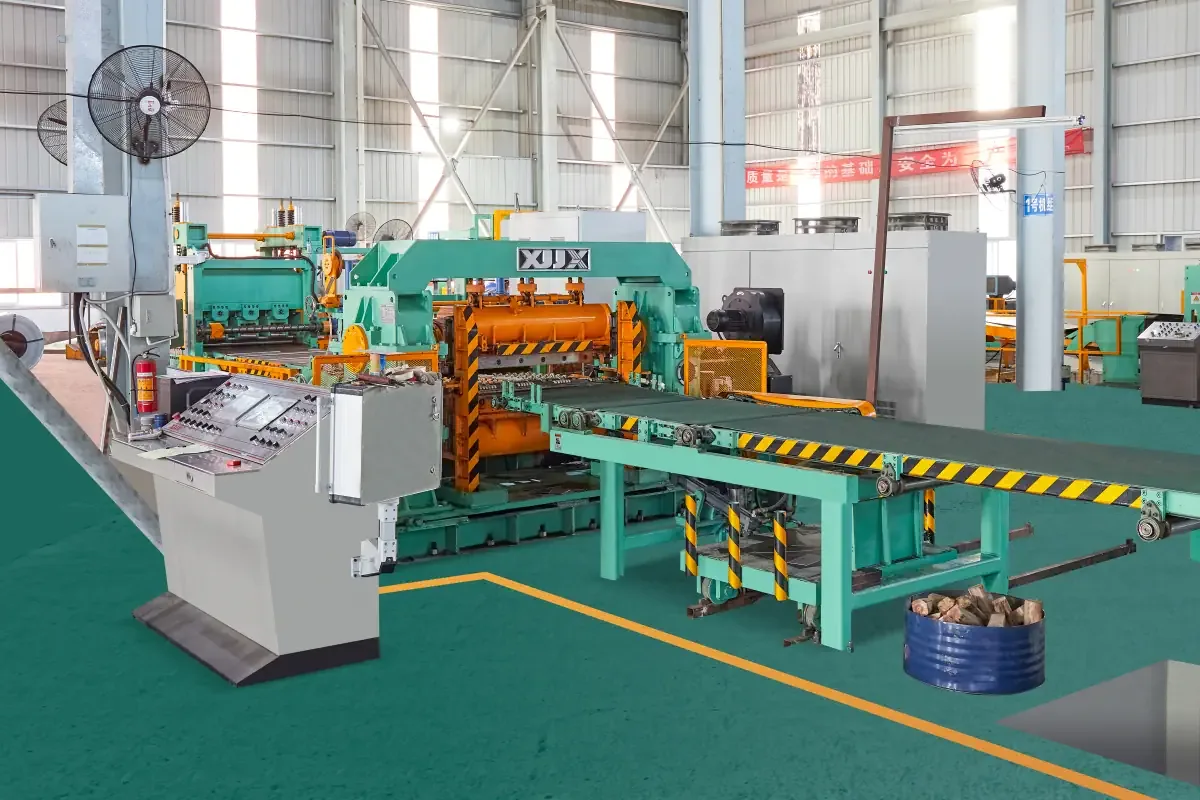
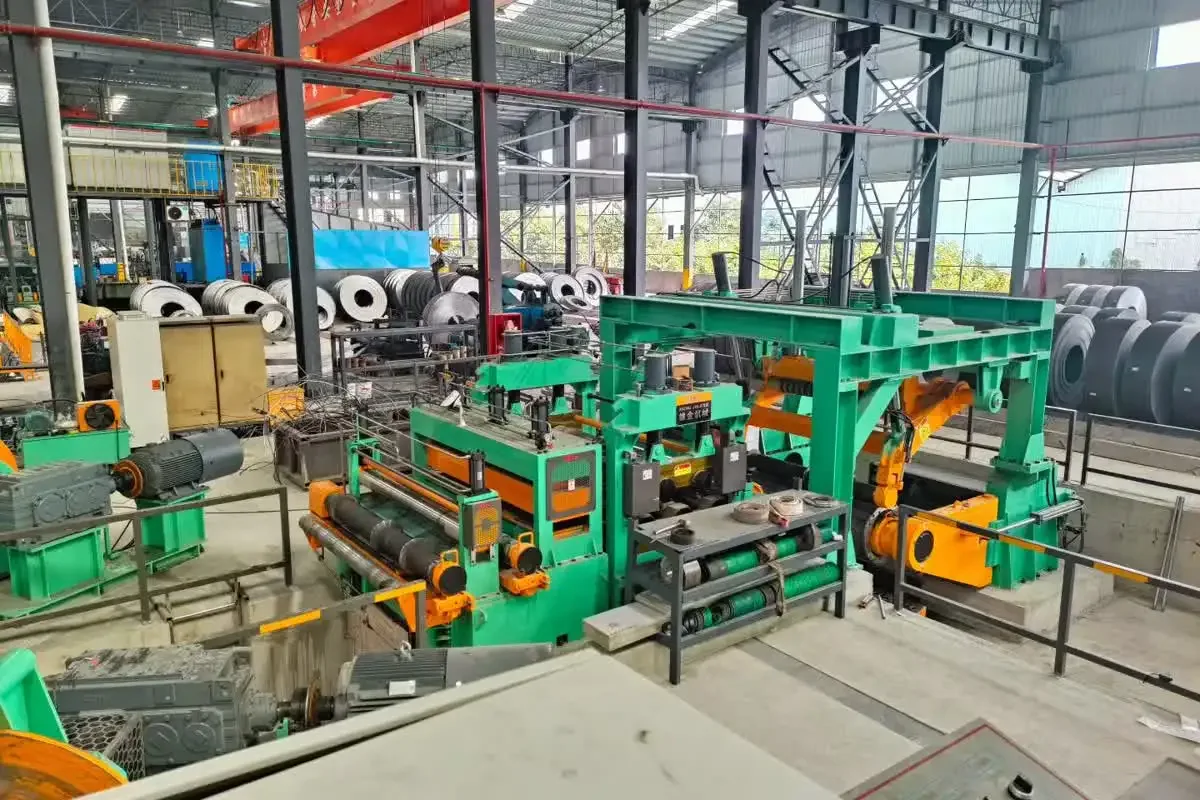
يُقيَّم خط التقطيع الطولي بأكثر من اللفائف التي يعالجها. فبالنسبة لمركز خدمة الفولاذ أو مُصنّع المرحلة التالية أو منتج المكونات، لجودة كل حافة مقطوعة تأثير مباشر في المرحلة اللاحقة. فالحافة الحادة المضبوطة تدعم التشكيل واللحام والطلاء والختم والنقل الآمن، بينما قد يولّد الرايش غير المستقر شكاوى تظهر بعد خروج اللفافة من الخط بزمن طويل.
لذلك يجب النظر إلى التحكم في الرايش في تقطيع الصاج لا كتغيير ضبط بسيط، بل كانضباط لمنظومة الخط بأكملها. فالسكاكين في رأس القطع في قلب النتيجة؛ لكن حالة الخامة وتوجيه الشريط وشد المدخل والمخرج واللف وممارسات الصيانة والتغذية الراجعة للفحص تسهم أيضًا. والهدف الصحيح ليس جعل الرايش أقل ظهورًا فحسب، بل الوصول إلى جودة حواف قابلة للتكرار بسرعة إنتاج مفيدة تجاريًا للشريط المُتحقق منه لدى المشتري.
لماذا يُعد التحكم في الرايش موضوعًا تجاريًا
الرايش هو الحافة المرتفعة أو الممزقة المتبقية عند انفصال الشريط. وقد يختلف حجمه وشكله حسب فئة الخامة والسماكة والصلابة والطلاء والعرض ونوع القطع وظروف الخط. وحتى لو كان الرايش صغيرًا فعدم الاتساق مكلف: فقد يجعل لفافة غير صالحة لعملية دقيقة لاحقة، أو يزيد مخاطر المناولة، أو يسرّع تآكل عدد التشكيل، أو يتطلب مراحل إزالة رايش وفحص إضافية.
بالنسبة لمراكز الخدمة غالبًا ما يكون الخطر التجاري تراكميًا. فقد يكون القطع الحدّي مقبولًا في طلب ما، لكن تلك اللفافة المقطوعة قد تسبب مشكلة لاحقًا عند تشكيل اللفافة أو ختمها أو لحامها أو استخدامها في نظام التغذية التلقائي لدى العميل. لذلك يحتاج المشتري إلى توقع متفق عليه لجودة الحواف إلى جانب تفاوتات عرض الشريط والتقوس والتلسكوبية وحماية السطح. ولا يغني التحكم في الرايش عن هذه الخصائص؛ بل ينتمي إلى نفس النقاش حول الجودة.
في XIONGJIN MACHINERY يجب أن يبدأ مشروع التقطيع الطولي بمصفوفة خامة ومنتج واضحة، وأن يحدد النقاش الفني فئات اللفائف ونطاقات السماكة وخصائص الشد وعروض القطع ومتطلبات اللفافة النهائية والتطبيقات اللاحقة المهمة للمشتري. ويجب التحقق تقنيًا من الملاءمة الدقيقة وتموضع السكاكين وتكوين الخط لسيناريو التشغيل الحقيقي.
ماذا يكشف الرايش عن عملية القطع
التقطيع الطولي الدوار عملية قطع مضبوطة. فيجب أن تعض السكاكين الدائرية العلوية والسفلية الشريط بالعلاقة الصحيحة التي تشوّه الخامة لدونيًا أولًا ثم تكسرها بشكل مستقر وقابل للتنبؤ. وعندما تكون عملية القطع متوازنة تُظهر الحافة عادة مزيجًا من حافة دائرية مقبولة ومنطقة مصقولة ومنطقة كسر ورايش محدود. وعندما تنحرف الظروف يتحول شكل الحافة إلى إشارة تشخيصية مفيدة.
يجب أن يتوافق خلوص السكاكين مع الخامة
غالبًا ما يُناقَش خلوص السكاكين كنسبة مئوية من السماكة، لكن القاعدة الثابتة لا تكفي لقرارات الإنتاج. فمتانة الخامة وقابليتها للسحب والطلاء وحالة الحافة المطلوبة تؤثر في الضبط الفعلي. والخلوص القابل للتطبيق على لفافة فولاذ طري قد لا يعطي نفس النتيجة في خامة عالية المتانة أو الفولاذ المقاوم للصدأ أو سماكة أخرى.
فالخلوص المفرط قد يسبب كسرًا أسمك ورايشًا أكبر، والخلوص الناقص قد يزيد قوة القطع ويسرّع تآكل السكاكين ويخلق نمط تلف آخر في الحافة. والإجابة ليست مطاردة رقم واحد لكل الحالات، بل تسجيل الضبطات التي أعطت المعيار لعائلات خامات المشتري والتحقق من النتيجة بفحص الحواف وضبط تغيير الطلبات لإعادة إنشاء العلاقة المعتمدة.
حالة السكاكين والتداخل يستحقان نفس الاهتمام
تؤثر حدة السكاكين وهندستها وعدم تمركزها (اللامركزية) وحالة تركيبها في القطع بقدر الخلوص الاسمي. فحافة القطع البالية أو التالفة قد تزيد حمل القطع وتجعل جودة الحواف أقل اتساقًا في برنامج القطع، كما قد يغيّر التداخل الخاطئ خط القطع. وعمليًا يجب أن يتضمن برنامج الصيانة معايير فحص ذات معنى للمنتج — لا مجرد فترة زمنية في التقويم.
ويستفيد المشغل أيضًا من طريقة إبلاغ واضحة. فإذا تغيّر نمط الحافة يجب أن يتمكن فريق الخط من التمييز هل السبب المحتمل حالة السكاكين أم خطأ الضبط أم تباين خامة المدخل أم التصاق الشريط أم خصائص الشد. فتغيير السكاكين دون تحديد السبب قد يخفي مشكلة تقنية متكررة بدل حلها.
التحكم في الرايش انضباط لمنظومة كاملة
حالة اللفافة والتغذية وتوجيه الحواف
يبدأ تقطيع الصاج قبل وصول الشريط إلى السكاكين. فاللفافة ذات الطبقات المنزاحة أو الحواف التالفة أو اللف السيئ أو الشكل المتبقي أو التغذية غير المتسقة قد تُصعّب القطع المستقر. ويجب أن تتيح وحدة المدخل الجيدة التحميل الآمن للفافة والتغذية المضبوطة؛ بينما يؤسس نظام التوجيه مسار شريط متسقًا. فإذا تحرك الشريط جانبيًا أو دخل الرأس في ظروف متغيرة، فلن يعطي ضبط السكاكين نفس النتيجة مع كل مرور.
ولهذا يجب على المشتري مراجعة تدفق الخامة بأكمله بدل اختيار رأس واحد. فملخص ما هو التقطيع الطولي؟ المنشور نقطة بداية مفيدة لرسم الوظائف الرئيسية من تحميل اللفافة إلى اللف. وبالنسبة للمشاريع التي تتطلب تكوينًا أثقل، تُظهر صفحة مشروع XIONGJIN الموثقة لتقطيع الصاج 1850 مزدوج رأس القطع نقاش التكوين الخاص بالمشروع الذي يجب أن يجريه المشتري مع مورّد المعدات.
الشد واللف يحافظان على النتيجة بعد القطع
تبقى حافة الشريط مهمة بعد خروجها من السكاكين. فالشد الناقص أو غير المستقر قد يؤدي إلى انحراف الأشرطة أو ارتخائها أو احتكاكها بأجزاء الخط أو سوء اللف. والشد المفرط قد يسبب مجموعة أخرى من المشكلات تشمل العلامات والتشوه أو إجهادات غير ضرورية في الخامات الرقيقة والحساسة. وتعتمد استراتيجية الشد الصحيحة على الخامة وحجم الشريط وتموضع الفواصل ومتطلبات اللفافة النهائية وسعة الخط المختار.
لذلك تُعد جودة اللف عمليًا جزءًا من التحكم في الرايش. فالحافة النظيفة التي تتضرر لاحقًا بنقل شريط غير مستقر تتحول إلى مشكلة جودة لدى المشتري. ويجب مراجعة الفواصل ومعدات الشد ومعالجة الخردة والتحكم في اللفّاف كنظام مترابط. فمثلًا، قد تساعد صفحة المشروع الموثقة لتقطيع الصاج 1850 مزدوج رأس القطع بنظام الشد بالحزام المشتري على السؤال عن تموضع الشد ومناولة الخامة؛ لكن يجب التحقق من اختيار المعدة النهائية حسب العملية المطلوبة.
عملية قبول وصيانة عملية
تُبنى جودة الحواف الموثوقة بالتغذية الراجعة المنضبطة. فأثناء القبول يجب أن يتفق المشتري والمورّد على كيفية اختيار اللفائف التمثيلية وعروض القطع التي ستُقيَّم وكيف ستُفحص عينات الحواف وظروف الإنتاج التي ستُسجَّل. فهذا يؤسس خط أساس بدل ترك القبول لحكم بصري لمرة واحدة.
وفي الإنتاج المنتظم تتضمن خطة التحكم المفيدة عادة هذه الإجراءات:
- وثّق العدة والخلوص والتداخل وتموضع الفواصل للأعمال التي أعطت المعيار.
- افحص اللفافة الأولى بعد الضبط أو تغيير العدة، ثم خذ عينات دورية حسب الخامة ومخاطر الجودة.
- سجّل ملاحظات لفافة المدخل بما فيها الحواف التالفة ومشكلات الشكل وحالات السطح الشاذة.
- راقب التصاق الشريط واستجابة الشد ولفّ اللفافة النهائية بدل فحص الرأس وحده.
- تتبع اتجاه مشكلات الحواف المتكررة حسب عائلة الخامة ونوع القطع لصيانة مبنية على الدليل.
قيمة هذه العملية في السرعة والجودة معًا. فعندما يتمكن الفريق من ربط حالة حافة مرئية بالضبطات المسجلة وخصائص الخط، يمكنه تصحيح السبب الحقيقي أسرع. وهذا يقلل لفائف التجارب ويحسّن قابلية تكرار الضبط ويمنح فريق المبيعات أساسًا أكثر موثوقية لمناقشة جودة الحواف مع العميل.
كيف يجب أن يحدد المشتري خط التقطيع الطولي
يطلب المشتري أحيانًا سرعة مستهدفة أو وزن لفافة أقصى قبل تحديد جودة المنتج التي يجب أن يحميها الخط. هذه المدخلات مهمة، لكن يجب أن ترافقها خلاصة كاملة للتطبيق. ويتضمن طلب العرض الجيد أنواع الخامات ونطاقات السماكة والعرض ووزن اللفافة ونطاق مقاومة الشد إن عُرف وعروض القطع الدنيا والقصوى وعدد الأشرطة وتوقعات جودة الحواف ومتطلبات اللف واحتياجات الأتمتة والتطبيقات اللاحقة.
ومن المفيد تحديد العمل الصعب لا المتوسط فقط. فالخط الذي سيعالج مزيجًا من الفولاذ الكربوني والفولاذ المقاوم للصدأ واللفائف المطلية أو الخامة عالية المتانة قد يتطلب عددًا وأستراتيجيات تشغيل مختلفة عبر النطاق بأكمله. ويجب أن يسأل المشتري كيف خُطط لتغيير الطلبات والتحكم في الشد ومعالجة الخردة ومراقبة الجودة لهذه الحالات؛ ولا يفترض أن التكوين المناسب لسماكة أو سبيكة ما سيتوافق تلقائيًا مع كل طلب مستقبلي.
يمكن لـ XIONGJIN MACHINERY استخدام هذه المعلومات لتطوير نقاش فني حول الرأس الصحيح والمعدات المساعدة والتحكم وتموضع مناولة الخامة. وأفضل نتيجة هي تكوين مُتحقق منه يربط مدخل الخامة وأهداف الحواف المقطوعة ومتطلبات اللفافة النهائية وممارسات التشغيل المستدامة — لا معامل بارز مختار بمعزل.
خلاصة
التحكم في الرايش عند تقطيع الصاج مقياس عملي لمدى جودة تحديد خط معالجة اللفائف وصيانته وتشغيله. فخلوص السكاكين وحالتها أساسيان، لكنهما يعملان ضمن عملية أكبر تشمل حالة اللفافة والتغذية والالتصاق والشد واللف والفحص والتغذية الراجعة للصيانة. ومراكز الخدمة التي تدير هذه العوامل معًا في وضع أفضل للحفاظ على جودة الحواف مع استمرار الإنتاج الموثوق.
الخطوة التالية الفعالة لمشروع خط تقطيع صاج جديد هي تحديد متطلبات الخامة وجودة الحواف الحقيقية، ثم مراجعتها مع مورّد المعدات قبل إغلاق التكوين. ويركّز هذا النهج النقاش على الاحتياجات التقنية المُتحقق منها ويساعد على تحويل ملاحظة رايش بسيطة إلى قرار فني مفيد.