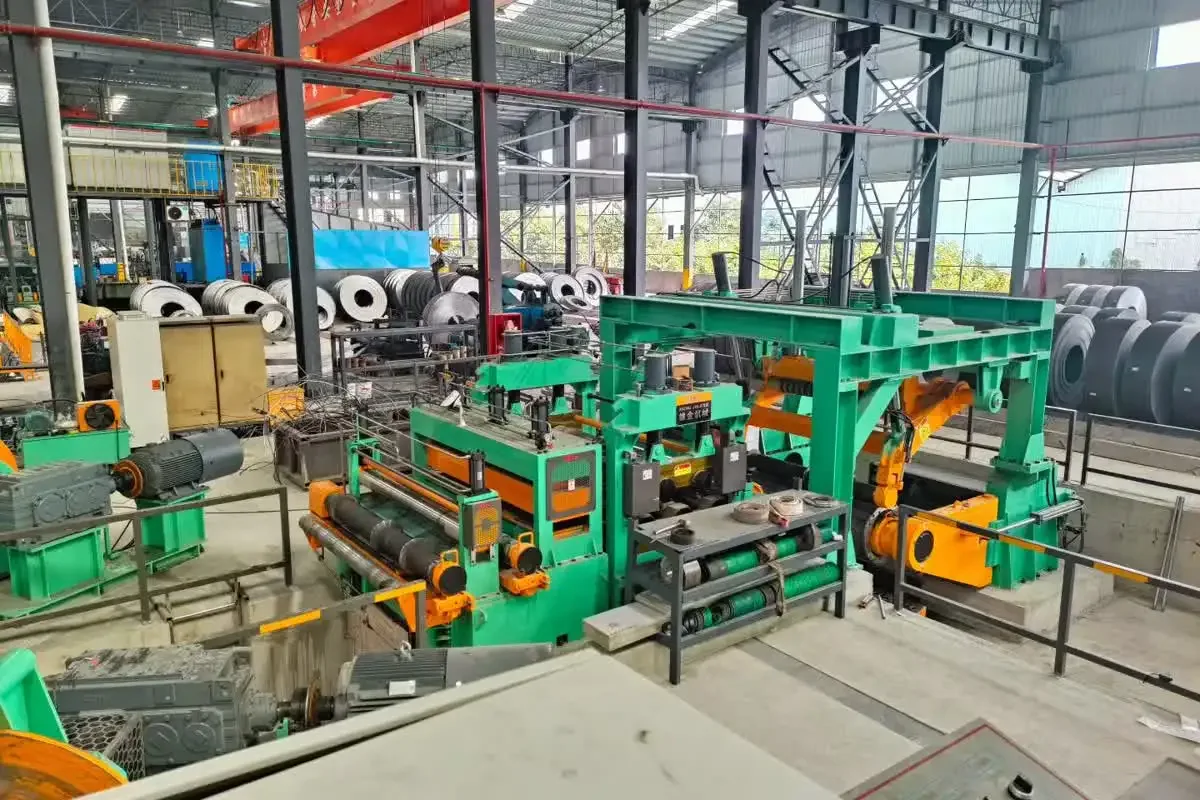
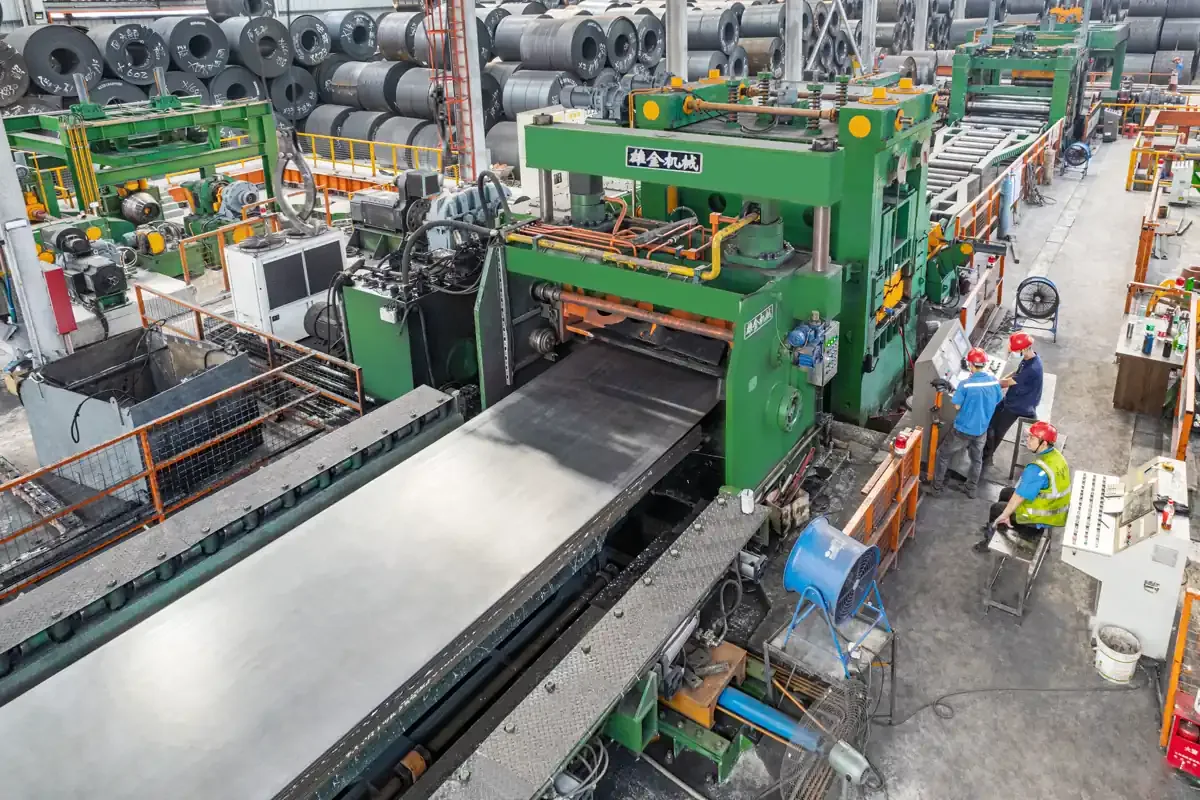
بالنسبة لمعالج اللفائف، لفافة الفولاذ 20 مم ليست مجرد نسخة أسمك من الصاج العادي. فيجب أن يفك خط القص الطولي الموثوق للألواح الثقيلة الخامة الثقيلة ويُسوّيها ويقيسها ويقطعها ويكدّسها دون فقدان التحكم في درجة الاستواء ودقة الطول وجودة السطح. ويُختار الخط الصحيح حسب نطاق العملية الكامل — لا حسب السماكة الاسمية وحدها. فيجب التحقق قبل تحديد المعدات من فئة الفولاذ وحد الخضوع والعرض ووزن اللفافة والقطرين الداخلي والخارجي وطول اللوح المطلوب والمعالجة اللاحقة.
لماذا تتطلب معالجة اللفائف السميكة نهجًا مختلفًا
قد تحمل اللفافة المدرفلة على الساخن السميكة تقوس اللفافة (coil set) وتقوسًا عرضيًا (crossbow) وتموّج حواف (edge wave) وإجهادات متبقية غير موزعة بالتساوي على طولها. وعند قطع الشريط إلى ألواح قد تظهر هذه الإجهادات كانحناء أو تشوه موضعي أثناء اللحام أو التشكيل أو التشغيل الآلي أو القطع الحراري. واللوح الذي يبدو جيدًا على الناقل قد يتحرك أو ينحني مجددًا في المعالجة اللاحقة.
تُضخّم السماكة أثر كل قرار ميكانيكي. فخطأ خلوص صغير أو دعم ناقص أو شد مدخل غير مستقر قد يؤثر في العرض بأكمله. وبالنسبة لخامة 20 مم، السؤال ليس هل يستطيع الخط تحريك اللفافة، بل هل يستطيع خلق تشوه مضبوط وقابل للتكرار مع حماية الأسطوانات والهيكل والهيدروليك والمقص وسطح الخامة في آن واحد.
كيف يعمل خط القص الطولي وتقويم الألواح الثقيلة
تبدأ العملية في منطقة نقل اللفافة. فيجب أن تدعم عربة التحميل عالية السعة والشياق وفكّاك اللفائف ونظام الإمساك اللفافة بأمان وتغذيها إلى الخط دون حركات غير مضبوطة. وتؤسس أسطوانات الضغط وتوجيه المدخل المسار المستقر للشريط. وتوسيط اللفافة حرج، لأن اللامركزية عند المدخل قد تتحول لاحقًا إلى تقوس أو تحميل غير متساوٍ على الحواف أو مشكلات في طول القطع.
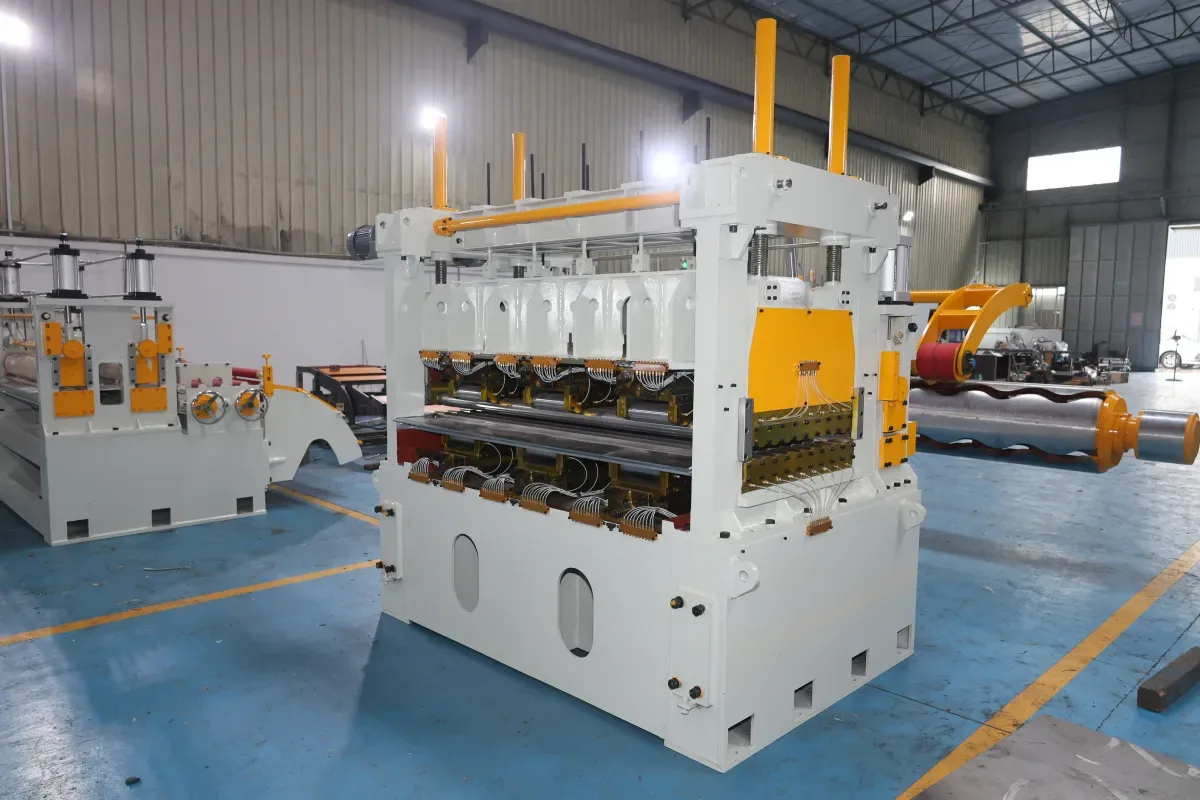
التقويم هو المرحلة المركزية. تثني آلة التقويم متعددة الأسطوانات الشريط بالتناوب فوق حد الخضوع وتحته لتقليل تقوس اللفافة وعيوب الشكل. وفي معالجة الألواح الثقيلة تتطلب آلة التقويم دعم أسطوانات كافيًا وصلابة هيكل وضبطًا هيدروليكيًا وطريقة ضبط تعكس الفئة والسماكة الحقيقيتين للخامة. والهدف ليس أقصى ضغط، بل تشوه لدوني متجانس عبر العرض وطوليًا مع شكل مخرج مضبوط وإجهادات متبقية مقبولة.
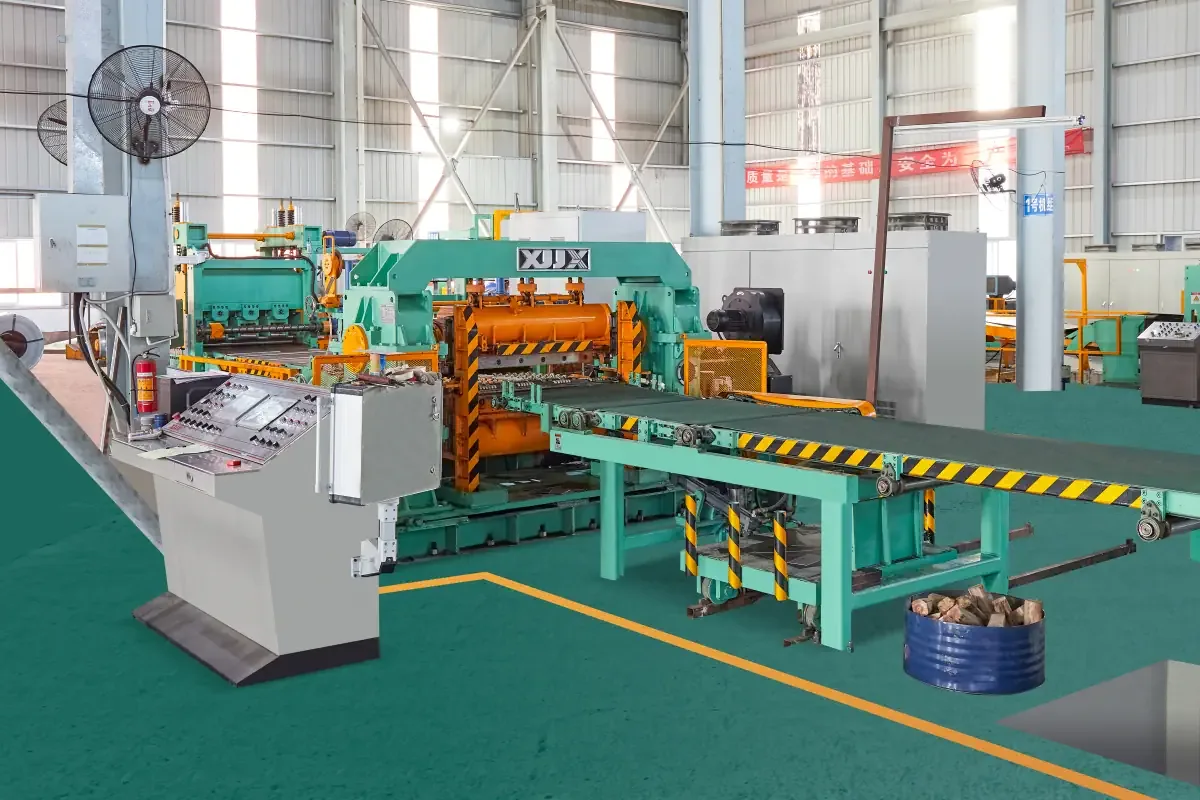
بعد التقويم تحوّل منطقة القياس والقطع الشريط المستمر إلى لوح تجاري. وحسب الطول المطلوب وإيقاع الإنتاج وخصائص الخامة، قد يستخدم الخط مقص التوقف أو مقص التتبع أو مخطط قطع آخر مصممًا. وتؤثر دقة التغذية وخلوص المقص وحالة السكاكين والتزامن بين نظام القياس والمقص في الحافة النهائية. ويجب أن تدير بعد ذلك وسائل النقل والضبط الزاوي والمكدّس حجم الألواح؛ دون الإضرار بالحواف ودون السماح بالانزلاقات.
العوامل التقنية التي تحدد أداء الخط
- القوة والصلابة الإنشائية. خذ في الاعتبار السماكة والعرض وحد الخضوع وأقطار الأسطوانات وضغط التقويم والقوى المتوقعة. فإذا تشوه الهيكل أو الأسطوانات أو الهيدروليك تحت الحمل فلن تكفي قيمة قدرة اسمية عالية.
- شدّ مستقر وتوجيه. يجب تنسيق فرامل فكّاك اللفائف وضغط أسطوانات الضغط وتوجيه الحواف والتحكم في الشد؛ لكي لا يتقوس الشريط أو ينحرف أو يُعلَّم.
- اختيار المقص وجودة الحواف. خلوص السكاكين وصلابة المقص وحالة السكاكين وتوقيت القطع؛ يجب التحقق منها بخامة تمثيلية لا افتراضها من قيمة الكتالوج.
- القياس والأتمتة. تمنح المشفّرات وقياس الطول وإدارة الوصفات والأقفال الخط قابلية التكرار وتتيح تغييرات آمنة عند تغير السماكة أو الفئة.
- النقل والصيانة. يجب تحجيم عربة اللفافة وطاولات النقل والمكدّس ومعالجة الخردة ونقاط الرفع حسب الوزن الحقيقي. ويؤثر الوصول لتغيير الأسطوانات والهيدروليك في زمن التشغيل على مدى العمر.
اعتبارات حسب الخامة
قد يحمل الفولاذ المدرفل على الساخن قشورًا وحد خضوع متغيرًا وإجهادات متبقية غير موزعة بالتساوي. وقد تتطلب الفئات عالية المتانة قوى تشكيل أكبر وظروف تشغيل أكثر حذرًا. ويتصرف الفولاذ المقاوم للصدأ والتيتانيوم والنحاس بشكل مختلف في الارتداد المرن (springback) والاحتكاك وحساسية السطح والتصلد. والخط المخصص لعائلات خامات متعددة يجب أن يُصمَّم على نطاق فئات موثق وطريقة تغيير واضحة. ولا تفترض أن ضبطًا واحدًا سيعطي نفس النتيجة في كل خامة.
تُظهر مشاريع XIONGJIN المنشورة — مشروع خط القص الطولي 1850 مم ومشروع المقص الطائر 1650 — كيف يُتعامَل مع العرض ونطاق السماكة وطريقة القطع كمدخلات خاصة بالمشروع. وبالنسبة لتطبيقات تقطيع الألواح الثقيلة يقدم مشروع تقطيع الألواح الثقيلة 2000 مم نقطة مرجعية أخرى. وهذه أمثلة معدات مفردة؛ وليست معاملات عامة لكل تطبيق لفولاذ 20 مم.
كيف يحدد المشتري خط 20 مم
ابدأ بمصفوفة خامات: السماكات والعروض والفئات الدنيا والقصوى وحد الخضوع وأوزان اللفائف وأبعاد اللفائف وحالة السطح ومزيج المنتج الشهري المتوقع. أضف طول اللوح النهائي وتفاوت العرض وأهداف الاستواء ومتطلبات حافة القطع وطريقة التكديس وسرعة الخط وظروف الرافعة والأرضية والكهرباء المتاحة. واطلب من المورّد التحقق من حسابات القوى وتصميم الأسطوانات والهيكل وسعة المقص وفلسفة التحكم ووظائف السلامة وإجراء الاختبار بخامة تمثيلية.
تكون اختبارات العينات قيّمة عندما يعمل الخط بالتناوب بين اللفائف الثقيلة المدرفلة على الساخن ومنتجات أرق أو أعلى متانة. فقد تُظهر هل تتحكم استراتيجية التقويم المقترحة في درجة الاستواء دون علامات مفرطة، وهل يحقق المقص الحافة المطلوبة، وهل ينقل المكدّس اللوح النهائي بموثوقية. وتبقى القابلية الدقيقة للتطبيق لأي تكوين 20 مم رهن التحقق من الخامة وتصميم الخط.
خلاصة
خط القص الطولي وتقويم الألواح الثقيلة نظام منسّق لنقل اللفافة والتشوه المضبوط والقياس والقطع والتكديس والأتمتة. وبالنسبة للفافة الفولاذية 20 مم، يعتمد قرار الشراء الأصلب لا على ملصق السماكة وحده، بل على نطاق العملية الكامل ودليل الاختبار. ويساعد التحديد الدقيق مركز الخدمة على إنتاج ألواح أكثر استواءً وتجانسًا مع حماية المعدات والمشغلين وكفاءة المرحلة اللاحقة.