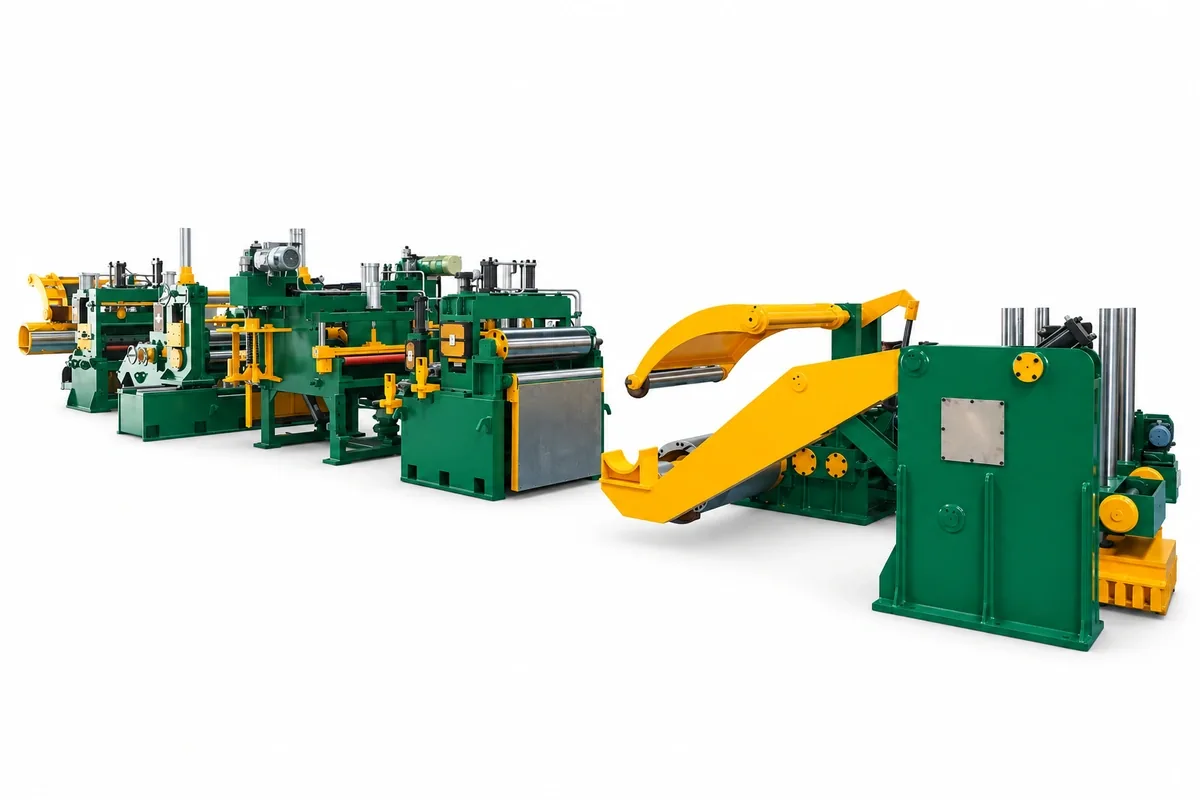
غالبًا ما تُعتبر تغذية اللفافة في خط التقطيع الطولي خطوة قصيرة بين طلب إنتاج وآخر. لكنها في الواقع نقطة تحكم في عملية التقطيع الطولي بأكملها. فكيفية استقبال اللفافة وتوسيطها وفكّها وتوجيهها وحتى تغذيتها؛ تؤثر في تماس المشغل والتصاق الشريط وحالة الحواف وزمن الضبط واستقرار اللفائف النهائية الأولى.
بالنسبة للمعالجين الذين يعملون على أشرطة رقيقة أو دقيقة أو عالية القيمة، قد تؤدي التغذية المرتجلة إلى أكثر من مجرد تأخير. فالمدخل السيئ الإعداد قد يسبب انحرافًا جانبيًا أو مناولة مفرطة أو تماسًا سطحيًا أو تعديلات متسرعة في رأس القطع. والنهج الأفضل ليس جعل تغييرات الطلبات أسرع فحسب، بل جعلها قابلة للتكرار: نفس التسلسل المُتحقق منه في كل مرة، ومسؤوليات واضحة، ومواضع آلات معروفة.
يشرح هذا المقال كيف يمكن للمشترين وفرق الإنتاج النظر إلى تغذية اللفافة في خط التقطيع الطولي كعملية مضبوطة. وهو دليل عملي لا يغني عن دليل تشغيل مُصنّع المعدات ولا عن تقييم مخاطر الموقع ولا عن التدريب ولا عن متطلبات السلامة السارية.
لماذا تستحق تغذية اللفافة الاهتمام الفني
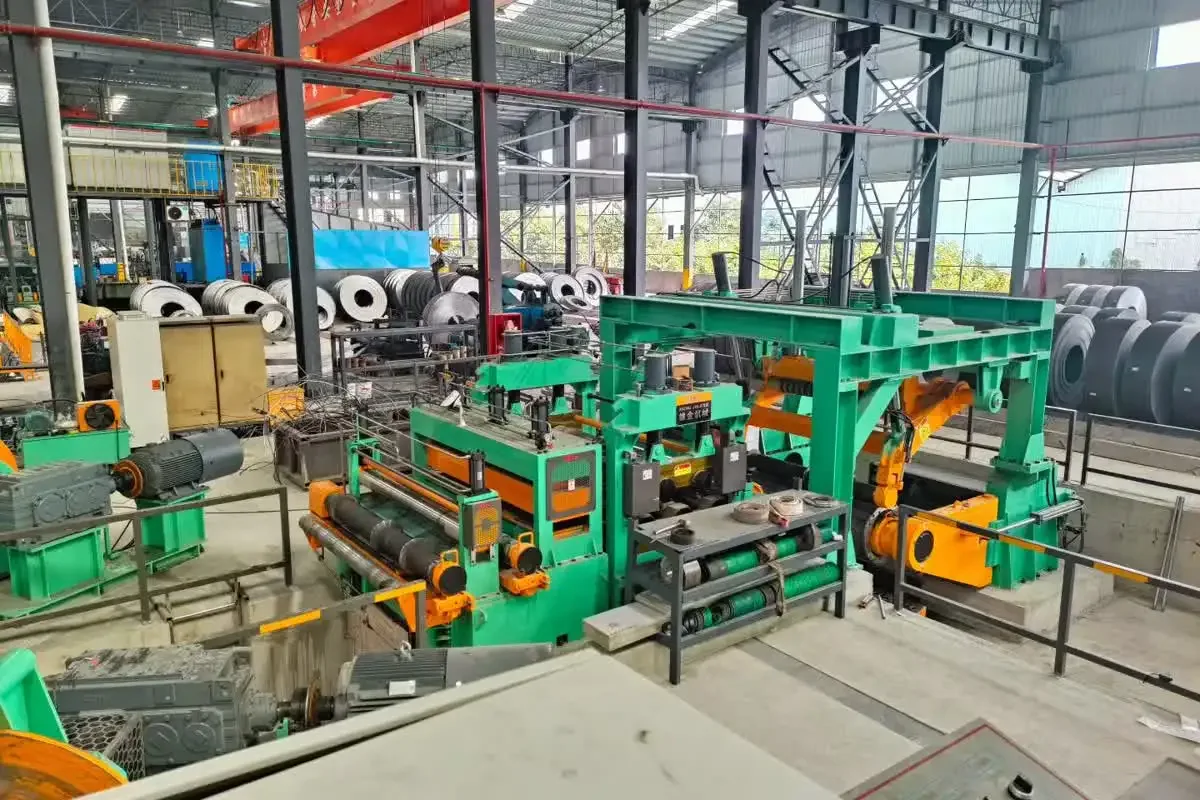
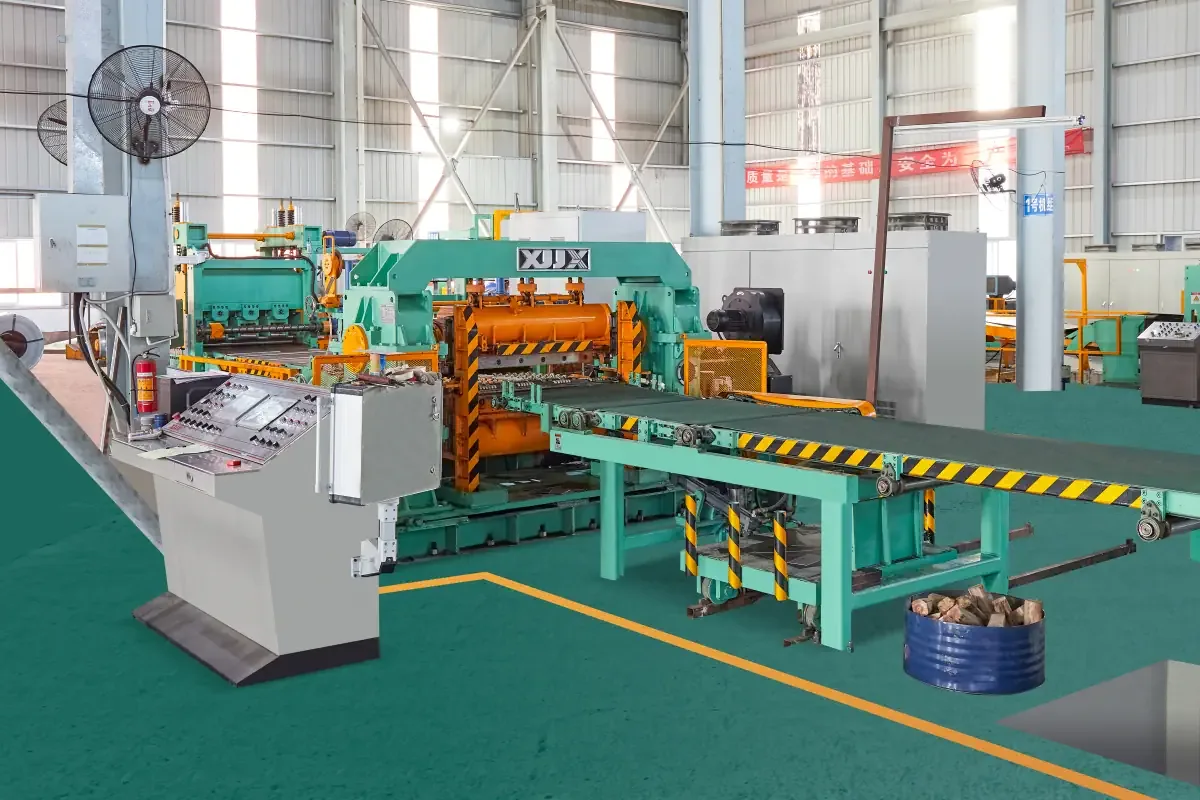
يمرر خط التقطيع الطولي اللفافة العريضة عبر وظائف عديدة مترابطة: نقل اللفافة والتغذية والتوجيه عند المدخل والتقطيع الطولي ومعالجة الخردة والتحكم في الشد واللف. وأثناء التغذية لا يكون الشريط في حالة مستقرة بعد. فقد يكون المشغل يتحقق من المحاذاة، ويثبّت بداية شريط آمنة، ويتأكد من أن الشريط يتبع المسار المتوقع قبل تسريع الخط.
لذلك تُعد وحدة المدخل مهمة بشكل خاص. فقد تكون اللفافة محددة جيدًا ورأس القطع مضبوطًا جيدًا؛ لكن إذا لم يكن توسيط اللفافة أو توجيه الشريط متسقًا فقد تتأثر الأمتار الأولى من الشريط. وتقلل التغذية القابلة للتكرار الحاجة إلى تصحيحات في اللحظة الأخيرة، وتساعد الفريق على تحديد ما إذا كانت مشكلة الجودة ناتجة عن تحميل اللفافة أم توجيه المدخل أم رأس القطع أم من مرحلة لاحقة.
كما تحسّن التسليم بين المراحل. فعندما يستخدم كل تغيير طلب نفس نقاط التحكم، يمكن للورديات مقارنة نتائج الضبط وتسجيل الاستثناءات وتحسين العملية دون الاعتماد على ذاكرة مشغل واحد.
1. ابدأ باللفافة وخطة التحميل
قبل أن تصل اللفافة إلى فكّاك اللفائف، تحقق من بيانات الطلب التي تؤثر في الضبط: عرض اللفافة ونطاق السماكة والقطر الداخلي والخارجي ووزن اللفافة وحالة الخامة وحساسية السطح وعروض الأشرطة المطلوبة. ويجب أن تناسب طريقة النقل الحجم الفعلي للفافة والسعة الاسمية للمعدة المستخدمة. ولا تعتمد على التقدير البصري وحده عندما تتوفر مستندات الطلب أو هوية اللفافة.
يجب أن تحدد خطة التحميل أيضًا اتجاه وضع اللفافة واتجاه التغذية قبل نقل اللفافة إلى مكانها. فاللفافة الموجهة جيدًا تقلل المناولة بعد التحميل، ويجب أن يتمكن الفريق من التحقق من الاتجاه المتوقع بنظرة واحدة بدل اكتشافه بينما دخل الشريط جزئيًا في الخط.
ولهذا السبب يستحق مسار عربة اللفافة وقدرة الرفع وهندسة الدعم والوصول إلى الخط لدى المشترين الذين يحددون خطًا جديدًا نفس قدر الاهتمام الذي تحظى به سعة رأس القطع. فيجب أن توفر عربة التحميل تسليمًا مضبوطًا إلى فكّاك اللفائف، لا ضبطًا يدويًا أخرق إضافيًا. ويعتمد التكوين الصحيح على بيانات اللفافة والمخطط؛ لذلك يجب التحقق منه أثناء المراجعة الفنية.
2. جهّز مسار تغذية نظيفًا ومرئيًا
بعد تثبيت اللفافة، الهدف التالي هو جعل المسار المتوقع للشريط مرئيًا. أزل مواد التغليف السائبة، وتأكد من خلو طاولة المدخل وأسطوانات التوجيه من العوائق غير الضرورية، وتأكد من أن المعدات المتحركة المعنية في موضعها. فالهدف ليس الترتيب الجمالي، بل رؤية بداية الشريط ونقاط تماس التوجيه ونقاط الانحشار المحتملة قبل بدء الحركة.
في العمليات التي تستخدم أسطوانات الإمساك أو سكين الفصل أو أسطوانات الضغط أو أسطوانات المدخل الآلية، يجب تحديد موضعها وتسلسلها في تعليمات العمل. ويجب أن يعرف الفريق أي جهاز يؤسس التحكم في الشريط أولًا وأيها يبقى منفصلًا حتى تمر بداية الشريط من خلاله. فهذا يقلل احتمال تعارض عمليتين أو تحرك الشريط بشكل غير متوقع أثناء الضبط.
كما يسهّل مسار التغذية المصمم جيدًا حماية الخامة المكشوفة. بالنسبة للأشرطة اللامعة أو المطلية أو سهلة الخدش، راجع أسطح التماس ونظافة الأسطوانات أو الطاولة قبل التغذية. فعلامات السطح غالبًا ما تكون مكلفة، لأنها تظهر أحيانًا بعد تقدم اللفافة في الإنتاج.
3. وسّط الشريط قبل أن تتوقع التصحيح من رأس القطع
لا يعوّض التوجيه الجانبي عن لفافة موضوعة بشكل سيئ. فوظيفته إنشاء مرجع الشريط المتوقع عند مدخل الخط والحفاظ عليه. وإذا بدأت اللفافة بعيدة جدًا عن المركز فقد يُضطر المشغل إلى التصحيح المتكرر؛ مما يزيد خطر تماس الحواف والانحراف الجانبي.
ومن الممارسات الجيدة تحديد خطوة تحقق بسيطة من المحاذاة قبل وصول بداية الشريط إلى رأس القطع. فيتحقق الفريق من خط مركز اللفافة وضبط توجيه المدخل وتوافق المسار المتوقع للشريط مع طلب الإنتاج. واستخدم علامات المركز البصرية أو المقاييس أو مؤشرات الموضع الرقمية — إن وجدت — باتساق، وسجّل أي ضبط غير قياسي يتطلبه الطلب.
أثناء التقدم البطيء الأول للشريط، لاحظ هل يدخل بزاوية قائمة وهل يتغير ميل الالتصاق بعد كل معدة مدخل. فالتصحيح الصغير المبكر بالسرعة الآمنة أسهل فهمًا من التصحيح الكبير بعد تأثير عشرات الأسطوانات والسكاكين وأجهزة الشد في الشريط.
لإطلالة أوسع على التدفق التقني للخط، انظر صفحة ما هو التقطيع الطولي. ومفتاح الانضباط في تغييرات الطلبات بسيط: يجب أن تستلم كل وحدة الشريط من الوحدة السابقة في ظروف مضبوطة.
4. اعتبر التقدم الأول للشريط مرحلة تحقق
يجب أن يتم التقدم الأول للفافة بقصد. فهو مرحلة التحقق من اتجاه الشريط وحالة البداية والالتصاق الأساسي والعلاقة بين معدات المدخل ورأس القطع. ويجب إبقاء الخط في وضع آمن ومضبوط حتى يؤكد الفريق أن الشريط متموضع جيدًا ولا يوجد تماس غير متوقع.
لتكن المسؤوليات واضحة. حيثما تتطلب إجراءات الموقع، يجب أن ينسّق شخص واحد التسلسل؛ ويقف الآخرون حيث يكون التواصل البصري ممكنًا وآمنًا. ويجب أن تبقى أدوات التحكم والإيقاف الطارئ والمناطق حول الأجزاء الدوارة في متناول اليد. ولا يجوز لأي مشغل دخول المناطق الخطرة «لتتبع» الشريط أثناء عمل المعدة.
قد يتضمن سجل الضبط المفيد رمز اللفافة ورقم الطلب ومراجع توجيه المدخل وظروف المناولة الشاذة والزمن حتى التشغيل المستقر والإجراءات التصحيحية إذا لم يلتصق المرور الأول كما هو متوقع. وبمرور الوقت تكشف هذه المعلومات مصادر التباين المتكررة في الضبط، وتساعد الفريق الفني على تقرير ضبط التوجيه أو تغيير تعليمات العمل أو مراجعة الميكانيكا.
5. حافظ على جودة الشريط عبر رأس القطع
عندما تصل بداية الشريط إلى رأس القطع ينتقل التركيز من وضع اللفافة إلى التغذية المضبوطة. فيجب أن يصل الشريط دون انحراف جانبي مفرط أو شد غير مستقر. فإذا تغيرت تغذية السكاكين بشكل لا يمكن التنبؤ به، فلن يتمكن الرأس من تقديم عروض الأشرطة وحالة الحواف المتوقعة باتساق.
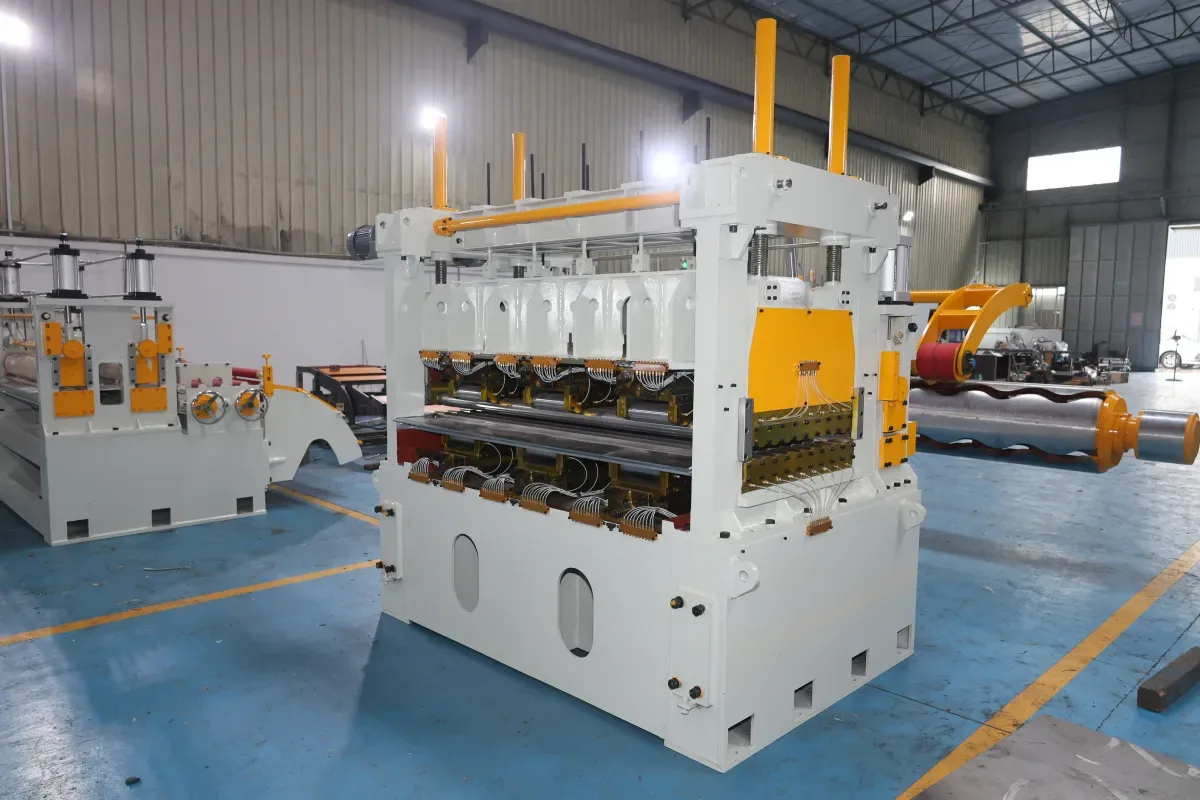
يجب أن يحدد الكوادر المؤهلة ضبط السكاكين واختيار الفواصل والتداخل (overlap) والخلوص للخامة ونوع القطع وفق الإجراء الموثق للخط. والسؤال العملي أثناء التغذية هو: هل يدخل الشريط إلى السكاكين في الموضع المتوقع، وهل الأشرطة الأولى الخارجة من وحدة القطع مستقرة؟
إذا أظهرت الأشرطة الأولى انحرافًا شاذًا أو حواف تالفة أو تموجًا أو فصلًا غير منتظم، فقاوم الرغبة في مواصلة التسريع دون سبب واضح. توقف وراجع العملية بشكل مضبوط. فقد يكون السبب الجذري في محاذاة أعلى الخط أو حالة الشريط أو ضبط العدة أو خصائص الشد أو عامل آخر خاص بالخط. وغالبًا ما يكون تسجيل الحالة قبل التغيير أنفع من تجربة عدة ضبطات دفعة واحدة.
6. اجعل قابلية التكرار معيارًا تشغيليًا
تنشأ قابلية التكرار من اجتماع التصميم والانضباط التشغيلي. فمن جهة المعدات يمكن للمشتري مراجعة تموضع عربة اللفافة وفتح شياق فكّاك اللفائف وتموضع أسطوانات الإمساك وسكين الفصل وضبط توجيه المدخل ورؤية الخط والحواجز وأدوات التحكم والوصول للصيانة. ومن جهة التشغيل تحتاج الفرق إلى خطوات تغذية موثقة وقواعد الورديات ونقاط التحكم وإجراء الإبلاغ عن الشذوذ.
يجب أن تكون قائمة التحكم العملية قصيرة بما يكفي للاستخدام، لكن محددة بما يكفي لعدم إغفال شيء. وقد تشمل هوية اللفافة وتأكيد الرفع والتحميل واتجاه اللفافة والمعدات الجاهزة وخلو مسار الشريط وضبط التوجيه والتقدم الأول المضبوط وفحص الأشرطة الأولى وتأكيد التشغيل المستقر. ويجب تكييف القائمة الدقيقة مع تكوين الخط وبرنامج سلامة العميل.
بالنسبة للتطبيقات التي تتطلب تحكمًا محكمًا في الشريط، من المفيد إشراك مورّد المعدات مبكرًا. فمثلًا، يجب أن تأخذ مراجعة تصميم خط تقطيع الشريط الرفيع عالي الدقة 650 في الاعتبار الشريط المتوقع والخامات وطريقة اللف في أسفل الخط وسير العمل الموقعي في آن واحد. فلا يوجد مكوّن معزول يقرر ما إذا كان تغيير الطلب قابلًا للتكرار؛ بل تأتي النتيجة من علاقة العملية بأكملها من المدخل إلى اللف.
ما الذي يجب أن يسأله المشتري قبل إغلاق خط التقطيع
- كيف ستُحمَّل اللفافة وتُوسَّط وتُنقل إلى فكّاك اللفائف للشريط الفعلي؟
- ما معدات المدخل التي تتحكم في بداية الشريط أثناء التغذية وكيف تُضبط؟
- هل يستطيع المشغل رؤية مراجع المدخل والرأس الرئيسية من موضع التحكم المحدد؟
- ما وسائل الوصول والحواجز والأقفال الموجودة في المعدة للتغذية والضبطات الروتينية؟
- ما مواضع التشغيل وضبط التوجيه ونقاط التحكم التي يجب أن يوثقها فريق الإنتاج؟
- كيف سيتغير تكوين الخط مع الخامات الحساسة للسطح أو الشريط الضيق أو الخامة عالية القيمة؟
البداية المضبوطة تصنع نهاية مستقرة
لا يكون تغيير الطلب السريع ذا قيمة إلا عندما ينتج خطًا مستقرًا. فعملية تغذية لفافة منضبطة في خط التقطيع الطولي تجعل الأمتار الأولى من الشريط أكثر قابلية للتحكم، واللفائف النهائية الأولى أسهل تقييمًا، والتغيير بأكمله أكثر قابلية للتكرار. والمعالجون الذين يتعاملون مع نقل اللفافة وتوجيه المدخل والتحقق من المرور الأول كخطوات فنية لا كمناولات غير رسمية؛ يمكنهم بناء أساس أكثر موثوقية للجودة والإنتاج.